

ثني أجزاء الصفائح المعدنية المعقدة: التخطيط القائم على التحويل العكسي
حسب المؤلف: مارك هانكس
يتطلب ثني أجزاء الصفائح المعدنية المعقدة تخطيط سلسلة من الخطوات لتحسين قابلية التصنيع, تجنب الاصطدام بالأدوات, وزيادة كفاءة العمليات. وهي شائعة في إنتاج العديد من المنتجات في المنزل, صناعات السيارات والطيران وحتى في بناء وإصلاح السفن. مع تقنيات تصميم وإنتاج متقدمة, مثل أنظمة CAD وفرامل الضغط القابلة للبرمجة CNC, أصبحت الحاجة إلى أتمتة تخطيط عملية الثني أكثر أهمية.
مقدمة
عند التعامل مع ثني مكونات الصفائح المعدنية المعقدة, يتم تنفيذ معظم العمل بواسطة المشغل. تقع على عاتق المهندس مسؤولية اختيار الأدوات المناسبة يدويا وتصميم تسلسل الانحناء لكل مكون, وهذا أمر مرهق بشكل خاص على المكونات التي تحتوي على عدد كبير من الانحناءات والهندسات المعقدة. الطرق المستخدمة عادة متكررة بطبيعتها وغير فعالة للغاية.
يعد تحسين تسلسل ثني الفرامل بالضغط باستخدام CNC موضوعا مهما لتحسين كفاءة الإنتاج عند تصنيع مكونات صفائح معدنية معقدة.
أدى إدخال تقنيات CAD/CAM الحديثة وCNC إلى تطوير أنظمة محاكاة وبرمجة قوية للانحناء, يمكن لهذه الأنظمة الآلية تخطيط عملية ثني الصفائح المعدنية الآلية تقليل وقت البرمجة اليدوية ومساعدة المصنعين على تحقيق جودة ثني جيدة.
مثل:
• المضمار (التخطيط, المملكة المتحدة): حساب عمليات الصفائح المعدنية ثلاثية الأبعاد وتخطيط تسلسل الانحناء
• MBend (ميتاليكس, إسرائيل): محاكاة الانحناء وتخطيط العمليات للأجزاء ثلاثية الأبعاد المعقدة.
• DA-66S / DA-69S (جزئيا, هولندا): يدمج تحسين تسلسل الانحناء ثلاثي الأبعاد في وحدات تحكم فرامل الضغط CNC.
المهمة الأساسية في برمجة الانحناء هي تخطيط التسلسل. بالنسبة لمكون ذو N انحناءات, يصل فضاء التتابع النظري إلى N! الاحتمالات. من بين هذه التركيبات, فقط بعض التسلسلات ممكنة بسبب القيود الهندسية ومخاطر التصادم.
تقدم هذه المقالة خوارزمية تخطيط عملية فعالة تعتمد على نقل الحالة العكسي. بتطبيق التفكير العكسي, تقلل الخوارزمية من اختبارات الجدوى غير الضرورية للانحناء, يقضي على التسلسلات غير الصالحة في وقت سابق, ويحصل على جميع تسلسلات الانحناء الممكنة بكفاءة حسابية محسنة.
لماذا يتطلب ثني الصفائح المعدنية المعقد تخطيطا متقدما للعمليات
تؤثر العديد من العوامل على انحناء الصفائح المعدنية ذات التعقيد العالي. تشمل هذه القيم, دقة الزوايا, خطة عملية الثني, وكذلك اختيار الأدوات, ومستوى قدرة المعدات والمشغلين. حتى مع استخدام معدات متقدمة ودقيقة مثل فرامل الضغط, التخطيط السيئ للعملية سيؤدي إلى إنتاج غير فعال وعدم اتساق في زاوية الانحناء والأبعاد.
وبالتالي, التخطيط المتقدم أمر بالغ الأهمية في إنتاج مكونات الصفائح المعدنية المعقدة من أجل ضبط وتحسين كل جانب من جوانب عملية الثني. يشمل ذلك حساب نمط السطح, تسلسل الانحناء, اختيار الأدوات, وتكوين معاملات الانحناء.
1. الدقة البعدية
تتأثر دقة أبعاد المكونات المنحنية بمعايير الانحناء وكذلك بدقة عيار خلفية لفرامل الضغط, دقة قطع الصفيحة المعدنية الفارغة, ودقة النمط المسطح.
في الغالب, دقة القطع في آلات القطع والتثقيب بالليزر, وكذلك دقة تحديد موقع العداد الخلفي في فرامل CNC الفاخرة, تلبي غالبية احتياجات الإنتاج. لا يزال, يتم تجاهل دقة النمط المسطح أثناء الإنتاج.
عندما يتم فتح نماذج الصفائح المعدنية, طرق حسابية متنوعة, مثل عامل K المبني على معيار DIN وطريقة سماكة المادة مرتين, يعملون. تعالج هذه الطرق بشكل أساسي زاوية الانحناء, نوع المادة, وسماكة الورقة.
ومع ذلك, تعتمد أبعاد النمط المسطح ليس فقط على معايير المادة وعملية الانحناء, ولكن أيضا على أدوات الثني. يمكن لنفس المادة والسمك أن تعطي أبعادا متطورة مختلفة حسب هياكل الأدوات, الفجوات المفتوحة في قوالب V, وأناصاف الانحناء.
وبالتالي, أجرت JS RAGOS العديد من اختبارات الثني العملية وأنشأت قاعدة بيانات تجريبية للانحناء باستخدام بيانات الإنتاج الحقيقية. تسمح هذه القاعدة بتحسين حسابات النمط المسطح, ينتج عنه أبعاد متطورة أكثر دقة, ويعزز دقة تصنيع مكونات الصفائح المعدنية المعقدة.
2. الاستقامة واتساق الزاوية
تؤدي قوى التشكيل العالية أثناء الانحناء إلى تشوه مرن لطاولة العمل والرام في آلة الانحناء. يسبب هذا الانحراف تغيرات في زاوية الانحناء على طول الانحناء, ويكون واضحا بشكل خاص عند منتصف انحناء قطعة العمل.
لتحقيق زوايا انحناء منتظمة على طول الانحناء, تستخدم معظم فرامل الضغط نظام التتويج لمعالجة طاولة العمل وانحراف الرام.
تستخدم أنظمة التتويج لتحقيق دقة الزاوية والثبات. إذا كان هيكل آلة فرامل الضغط ضعيفا, عندها من المرجح أن يضطر النظام إلى تعويض نقص الدقة والاتساق على حساب استقامة قطعة العمل.
من المهم جدا وجود هيكل فرامل ضغط قوي في تصنيع المكونات المعقدة.
تدمج فرامل JS RAGOS نظام رام ونظام طاولة عمل عالي القوة وتصميم قوي يعزز البنية العامة للآلة. وهذا يؤدي إلى أن الرام وطاولة العمل يعرضان انحرافا أقل بكثير تحت نفس الحمل الانحنائي. لذلك, كمية صغيرة من التلوين قادرة على تحقيق دقة وثبات في الزوايا بالإضافة إلى زيادة الدقة على طول الانحناء بالكامل.
3. اختيار الأدوات وتغيير الأدوات
يتأثر انحناء مكونات الصفائح المعدنية المعقدة بشكل كبير باختيار الأدوات المناسبة.
يجب أن تكون الأدوات العلوية والسفلية متوافقة مع المادة, سمك الصفائح, طول الانحناء, وهندسة قطعة العمل. استخدام أدوات غير صحيحة يمكن أن يسبب تصادم الانحناء, أخطاء الزاوية, أو تشوه قطعة العمل.
في الإنتاج الفعلي, التركيب السريع واستبدال الأدوات مفيد.
صنعت فرامل الضغط ابتكرت مجموعة متنوعة من الأدوات لتلبية الاحتياجات المختلفة للصناعة.
القالب السفلي القابل للتعديل والفتح CNC: هذا نظام يستخدم في مكابح الضغط الكبيرة يتيح إمكانية ضبط فتحة قالب V تلقائيا إلى سمك الورقة. يوفر هذا النظام مرونة أكبر في الإنتاج.
نظام الأدوات المزدوجة الدوارة: يوفر هذا النظام القدرة على تغيير أداتين علويتين بسرعة, لكل منها ملفات تعريف مختلفة, بواسطة آلية تأرجح أو دوار.
نظام الأدوات العلوية المجزأة: يتكون هذا النظام من حامل أدوات مثبت بشكل دائم على الآلة, مع مقاطع أدوات يمكن اختيارها لتكون لها ملفات تعريف مختلفة وأنصف قطر مختلفة. يحسن هذا النظام كفاءة التبديل من خلال إلغاء استبدال حامل الأدوات.
4. تخطيط تسلسل الانحناء
يعد تسلسل الانحناء ذا أهمية كبيرة في معالجة أجزاء الصفائح المعدنية المعقدة.
تمتلك مكابح CNC الحديثة القدرة على استخدام أنظمة تحكم مثل Delem DA66S وDA69, ESA S875, وغيرها, لإجراء البرمجة ثلاثية الأبعاد والمحاكاة. بعد استيراد نموذج القطع, يمكن لهذه الأنظمة بناء وتحسين تسلسل الانحناء تلقائيا.
توفر أدوات التحكم Delem DA53Tx وDA58Tx أيضا برمجة ثنائية الأبعاد. تقلل هذه التطورات بشكل كبير من الوقت المطلوب للبرمجة اليدوية, ويعزز الدقة, استقرار وكفاءة إنتاج الأجزاء ذات مستوى عال من التعقيد.
أنظمة فرامل CNC المتقدمة للضغط لمكونات الصفائح المعدنية المعقدة
أنظمة الفرملة التقليدية للضغط, إلى جانب قدر معين من مهارة وخبرة المشغل, لم تعد كافية لتلبية متطلبات العصر الحديث, دقة عالية, إنتاج عالي الكفاءة لمكونات الصفائح المعدنية المعقدة.
مكابح CNC الجديدة لديها القدرة على دمج ضوابط متقدمة, الأتمتة, الهيدروليك عالي الدقة, وأنظمة مكونات الأدوات والتآكل المتقدمة. ونتيجة لذلك, تقدم كبير في دقة الانحناء, كفاءة, يتم تحقيق قابلية التكرار والاستقرار لعمليات الإنتاج لمكونات الصفائح المعدنية المعقدة.
كيف تحسن فرامل الضغط CNC إنتاج الصفائح المعدنية المعقدة
تتطلب المتطلبات الحديثة لإنتاج أجزاء صفائح معدنية معقدة دقة وكفاءة أعلى لا يمكن لمعدات الثني التقليدية ومهارات المشغلين توفيرها. CNC الحديث (التحكم الرقمي الحاسوبي) تستخدم فرامل الضغط أنظمة CNC متطورة وتجمع بين التحكم الهيدروليكي, تحسين مجموعات الأدوات, وتقنيات مختلفة من الأتمتة لتعزيز الدقة, كفاءة, والاستقرار العام في إنتاج مكونات الصفائح المعدنية المعقدة.
1. نظام التحكم المتقدم CNC يحسن كفاءة البرمجة
عندما يتعلق الأمر بإنتاج صفائح معدنية منحنية معقدة, يلعب نظام CNC المتقدم دورا أساسيا.
غالبا ما تحتوي فرامل CNC العالية الجودة على أنظمة تحكم مخصصة في الانحناء, مثل:
- ديلم DA66S و DA69S
- ESA S875
- سايبليك CT12 و VP88
توفر هذه الأنظمة رسومات ثنائية وثلاثية الأبعاد بالإضافة إلى إمكانية محاكاة الانحناء والحسابات التلقائية لتسلسلات الانحناء. تتيح هذه الأنظمة للمشغلين تحديد المشكلات التي قد تظهر أثناء الإنتاج, مثل:
- ملاءمة تسلسل الانحناء
- إذا كان الجزء سيتداخل مع الأداة
- إذا كان الجزء سيعرقل عيار الباك
تسمح برمجيات CNC بمحاكاة العملية وتحسينها, مما يمكن أن يقلل بشكل كبير من عدد الانحناءات التجريبية المطلوبة. يوفر البرنامج تعليمات للثني, مما يساعد على زيادة دقة البرمجة وتقليل وقت البرمجة, مما يزيد من كفاءة الإنتاج الإجمالية لأجزاء الصفائح المعدنية المعقدة.
2. الاختيار الصحيح للأدوات يقلل من عمليات الانحناء
عند تصنيع الأجزاء المعقدة, اختيار أدوات الثني الصحيحة أمر ضروري.
مثال على قيود استخدام طريقة تشكيل تتضمن عدة خطوات للثني مع ثقب ذو زاوية حادة هو إذا كنت بحاجة لإنشاء قطعة عمل ذات ملف منحني. بالإضافة إلى الصعوبات التي قد تنشأ مع الحفاظ على انحناء ودقة ثابتة للملف الشخصي, هذه الطريقة أيضا غير فعالة جدا بسبب العدد الكبير من خطوات الانحناء المطلوبة.
إذا كانت ضربة ذات نصف قطر, مثل R10, R20, أو R30 punch, يستخدم, يمكن إنشاء نصف القطر بطريقة أكثر كفاءة بسبب التقليل الكبير في عدد خطوات الانحناء المطلوبة.
لقطع العمل ذات الأشكال المعقدة, يمكن استخدام أدوات التشكيل المخصصة لتحقيق الملف في خطوة ثني واحدة, وهذا أيضا يقلل بشكل كبير من الوقت المطلوب لمعالجة قطعة العمل.
في تصنيع الصفائح المعدنية المعقدة, اختيار الأداة يؤثر بشكل كبير ليس فقط على دقة الثني بل على الكفاءة العامة لعملية التصنيع.
3. قياس الزاوية في الوقت الحقيقي والتعويض التلقائي للزاوية
لأجزاء الصفائح المعدنية ذات الهندسة المعقدة, تحقيق الاتساق في زوايا الانحناء أثناء الإنتاج يمثل مشكلة بسبب الطبيعة غير المتوقعة لسلوك المادة والارتداد.
مكبح الضغط CNC المزود بنظام قياس لزاوية الانحناء في الوقت الحقيقي قادر على التعرف على زاوية الانحناء التي حدثت ويمكنه تصحيح ذلك الانحناء تلقائيا.
اكتشاف التصادم في ثني الصفائح المعدنية الآلي
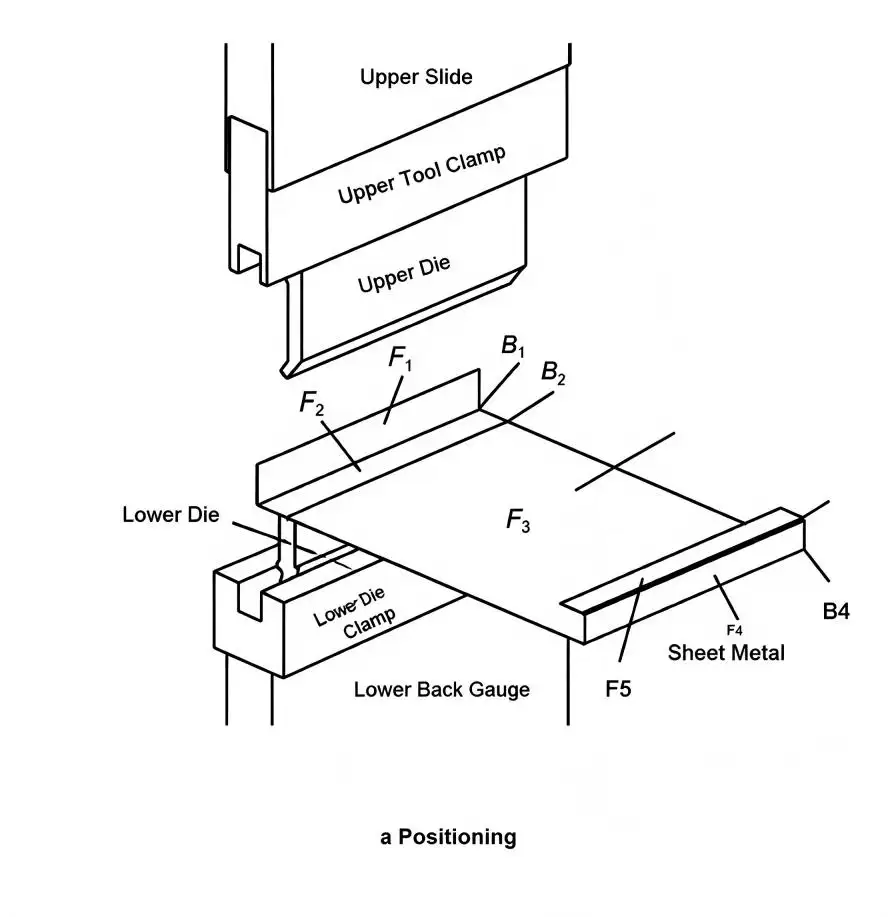
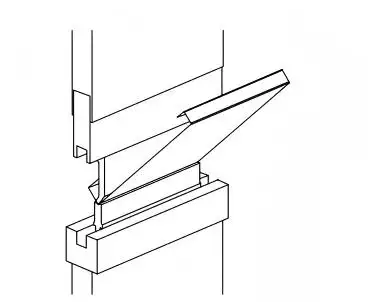
تتكون عملية ثني الصفائح المعدنية المعقدة من مرحلتين أساسيتين: التموضع والانحناء.
أثناء التموضع, يتم محاذاة قطعة العمل مع خط منتصف سطح الأدوات السفلي (الشكل 1أ). أثناء الانحناء, تتحرك الأدوات العلوية للأسفل وتشكل الورقة على طول خط الانحناء لتحقيق الزاوية المطلوبة (الشكل 1ب).
ب الانحناء
الشكل 1: مخطط تخطيطي لعملية الانحناء (a) التموضع (b) الانحناء
لجزء بأربعة انحناءات (B1–B4), تحتوي قطعة العمل على خمسة وجوه مسطحة (F1–F5). يجب أن يقيم كشف التصادم التداخل المحتمل بين الصفيحة المعدنية, الأدوات العلوية, الأدوات السفلية, المشابك, ومسار الظهر خلال مرحلتي التموضع والانحناء.
فقط عندما تجتاز عملية الانحناء كلا فحوصي التصادم يمكن اعتبارها ممكنة. لذلك, تسلسل الانحناء الكامل ممكن فقط عندما يحقق كل انحناء فردي شرط الجدوى.
مقارنة طريقة النقل الأمامي مقابل العكسي
طرق التحسين التقليدية, مثل الخوارزميات الجينية, تعامل كل متتالية انحناء بشكل مستقل ضمن N الكبير! فضاء الحلول. ينتج عن ذلك حسابات متكررة وإعادة استخدام محدودة للمعلومات التي تم الحصول عليها سابقا.
تمثل الطريقة المقترحة القائمة على الحالة عمليات الانحناء كحالات عملية قابلة للنقل. تسجل كل ولاية معلومات جدوى التحكم وتوفر معرفة مرجعية للحسابات اللاحقة.
تعريفات الولايات
لجزء يحتوي على N مواضع انحناء:
• N ولاية كبيرة (BS): تمثيل مراحل الانحناء التقدمي.
• N دولة صغيرة (إس إس): تمثيل مواقع الانحناء المحتملة داخل كل مرحلة.
يحتوي النظام الكامل على حالات N², ويرمز له ب
BSiSSj
حيث i هو المعامل الكمي لمرحلة الانحناء و j هو معامل موضع الانحناء المختار.
تحتفظ كل حالة بنتائج اختبارات التصادم، وبالتالي توفر قاعدة معرفة قابلة لإعادة الاستخدام.
آليات النقل
تتبع آلية نقل الحالة العكسية ثلاثة مبادئ:
- تنقل الحالات الكبيرة المعلومات وفقا لتسلسل الانحناء.
- الدول الصغيرة داخل نفس الدولة الكبيرة تبقى مستقلة.
- الحالات الصغيرة المتطابقة بين الحالات الكبيرة المجاورة لا تنقل المعلومات مباشرة.
تسترجع الخوارزمية بيانات جدوى الحالة السابقة وتدمجها مع بيانات موضع الانحناء الحالية قبل حساب حالة جديدة. تقوم هذه المعلومات ببناء مصفوفة نقل حالة من N × N. في هذه المصفوفة, الصفوف هي حالات BS والأعمدة هي حالات SS.
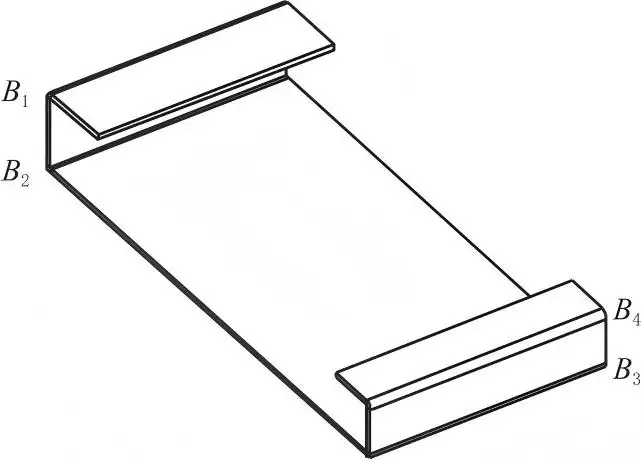
الشكل 2: مثال على جزء ذو 4 انحناءات.
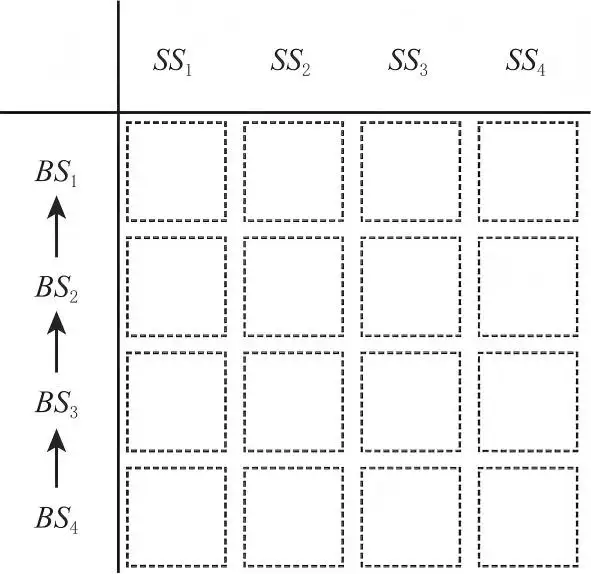
الشكل 3: مصفوفة نقل الحالة العكسية (4×4)
مثال - الجزء ذو الأربعة انحناءات
لتوضيح عملية نقل الحالة العكسية, يستخدم جزء بأربعة انحناءات. يتم ترقيم كل وضعية انحناء كما هو موضح في الشكل 2, ومصفوفة النقل العكسي المقابلة موضحة في الشكل 3.
الحالة الكبيرة الأولية (BS₄)
يبدأ الحساب العكسي من المرحلة النهائية للانحناء, BS₄. نظرا لعدم وجود معلومات حالة سابقة, يجب اختبار كل وظيفة في SS بشكل مستقل.
تولد المواقع BS₄SS₁ و BS₄SS₄ تصادمات مع الأدوات (الأشكال 4a و4D), بينما تمر BS₄SS₂ و BS₄SS₃ باكتشاف التصادم (الأشكال 4b و 4c).
تصبح بيانات الجدوى المخزنة في BS₄:
• BS₄SS₂: {[2]}
• BS₄SS₃: {[3]}
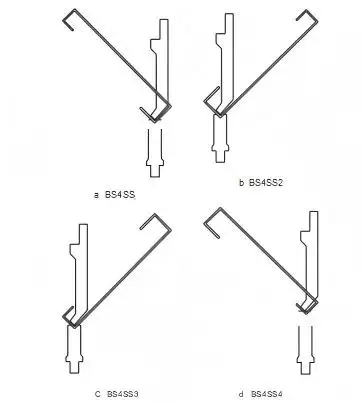
الشكل 4: اختبارات جدوى الانحناء BS₄ (a)-(d)
الدول الكبرى اللاحقة
بعد حساب BS₄, يتم نقل بيانات الجدوى السابقة إلى BS₃ إلى الوراء, BS₂, و BS₁.
لكل ولاية بكالوريوس العلوم الاجتماعية, الخوارزمية:
- يسترجع مجموعات الانحناء الممكنة من BS(I 1).
- يجمع بين معلومات التسلسل السابق والموضع الحالي.
- يجري اختبار التصادم فقط على المرشحين الضروريين.
- يخزن التسلسلات المثبتة كبيانات جدوى جديدة.
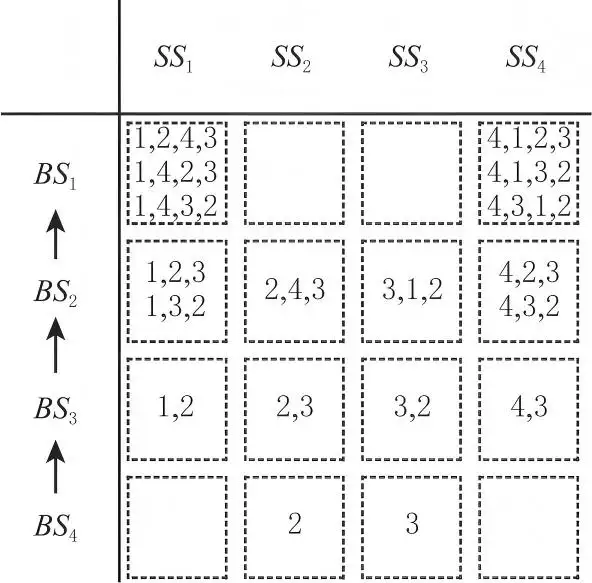
الشكل 5: مصفوفة نقل الحالة العكسية النهائية
على سبيل المثال, BS₃SS₁ يحصل على مجموعة الاختبار:
{[1,2], [1,3]}
التسلسل [3,4,1,2] يمر باكتشاف التصادم, بينما [2,4,1,3] يفشل بسبب التداخل (الشكل 6a و الشكل 6b). لذلك, متاجر BS₃SS₁:
{[1,2]}
وبالمثل:
• BS₃SS₂: {[2,3]}
• BS₃SS₃: {[3,2]}
• BS₃SS₄: {[4,3]}
لحسابات BS₂, يتم حذف التركيبات المكررة لتجنب الاختبارات غير الضرورية. تشمل بيانات الجدوى التي تم الحصول عليها:
• BS₂SS₁: {[1,2,3], [1,3,2]}
• BS₂SS₂: {[2,4,3]}
• BS₂SS₃: {[3,1,2]}
• BS��SS₄: {[4,2,3], [4,3,2]}
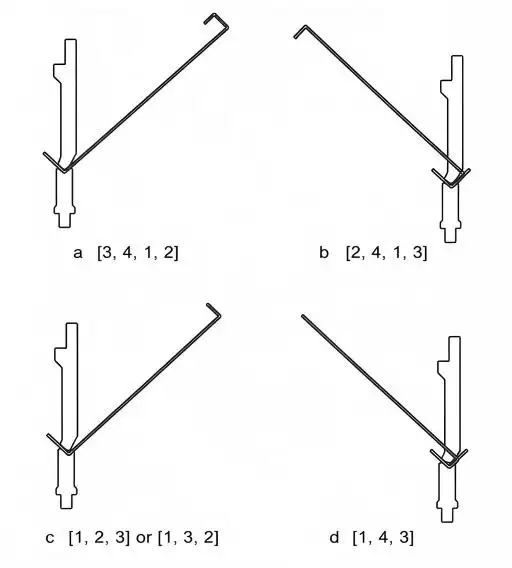
الشكل 6: اختبارات جدوى الانحناء في BS اللاحقة
اختيار اتجاه النقل على مستوى الولاية
داخل مصفوفة نقل الحالة, تظل حالات SS مستقلة لأن كل وضعية انحناء تعالج مرة واحدة فقط. يتم تحديد اتجاه الانتقال بين حالات BS بواسطة التطور الهندسي لتكوين الصفائح المعدنية.
في التصنيع الفيزيائي, تتقدم عملية ثني الصفائح المعدنية من فراغ مسطح إلى المكون النهائي المشكل. تتبع هذه العملية اتجاها طبيعيا للأمام من BS₁ إلى BSn.
لكن, في بيئة برمجية, يمكن أيضا محاكاة التحويل العكسي—من الهندسة النهائية المكونة إلى الفراغ المسطح—. يتيح ذلك التفكير العكسي من خلال نقل الحالة العكسية من BSn إلى BS₁.
يعتمد فرق الكفاءة بين النقل الأمامي والعكسي بشكل رئيسي على متى يتم القضاء على حالات الانحناء غير الصالحة.
الجدول 1: مقارنة خصائص النقل الأمامي مقابل العكسي
| الجانب | الانتقال الأمامي | النقل العكسي |
| الحالة البداية | فلات بلانغ | جزء مكتمل |
| مستوى التداخل الأولي | منخفض | عالي |
| إلغاء الحالة غير الصالحة | يحدث لاحقا | يحدث في وقت أبكر |
| انتشار التجربة | المزيد من الحالات غير الصالحة المنقولة | الحالات غير الصالحة التي تتم إزالتها بسرعة |
| متطلبات الاختبار العامة | أعلى | أوطأ |
مقارنة اتجاه نقل الحالة
لتقييم كفاءة اتجاهات النقل المختلفة, تم اختيار قطعة معدنية ذات ثمانية انحناءات كنموذج اختبار (الشكل 7e).
يعرض الجدول 1 أرقام اختبارات جدوى الانحناء ونتائج النجاح في الولايات الممثلة. يقارن الشكل 8 كفاءة الحساب الإجمالية بين طرق النقل الأمامي والعكسي.
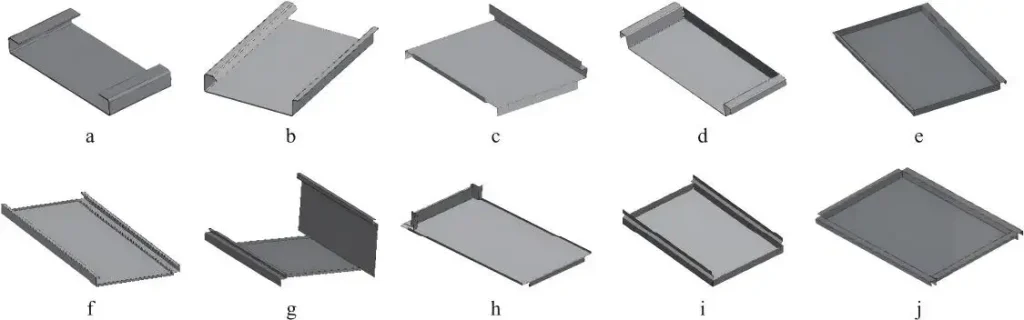
الشكل 7: جزء اختبار مع 8 انحناءات
الجدول 2: مقارنة بيانات الحالة الرئيسية بين النقل الأمامي والعكسي
| الدولة | BS₁ | BS₂ | BS₇ | BS₈ |
| الانتقال الأمامي | اختبار: 8 | اختبار: 56 | اختبار: 2328 | اختبار: 1120 |
| تجاوز: 8 | تجاوز: 40 | تجاوز: 1120 | تجاوز: 540 | |
| النقل العكسي | اختبار: 540 | اختبار: 840 | اختبار: 28 | اختبار: 8 |
| تجاوز: 540 | تجاوز: 540 | تجاوز: 14 | تجاوز: 4 |
في وضع النقل الأمامي, الحالة المسطحة الفارغة الأولية تحتوي على قيود هندسية أقل. لذلك, تجتاز معظم عمليات الثني اختبار الجدوى في المرحلة الأولى. لكن, كلما أصبح الشكل أكثر تعقيدا, تتراكم التسلسلات غير الصالحة وتستمر في الانتقال عبر الحالات اللاحقة. عند BS₈, لا يزال عدد كبير من التسلسلات المولدة يتطلب الرفض.
على النقيض من ذلك, يبدأ النقل العكسي من المكون شبه المكون, حيث يكون التداخل الهندسي أكثر احتمالا للحدوث. يتم تحديد مواقع الانحناء غير الصحيحة فورا في مرحلة الحساب الأولية. ونتيجة لذلك, يتم نقل عدد أقل من التسلسلات غير الممكنة إلى الحالات التالية.
هذا الاختلاف موضح في الشكل 8. تعرض الخطوط الصلبة إجمالي بيانات الجدوى المتراكمة قبل التحقق المسبق. يتم تمثيل تسلسلات الانحناء المؤكدة الصحيحة بالخطوط المتقطعة. المسافة بين المنحنيين تظهر غياب تجارب عملية صحيحة.
يولد النقل الأمامي عددا كبيرا من الحالات غير الصالحة ويتطلب اختبارات تصادم أكثر بكثير. يتجنب النقل العكسي الحالات غير الصالحة في وقت مبكر من العملية وينتج مجموعة أصغر من الاختبارات وبالتالي كفاءة تخطيط أعلى بشكل عام.
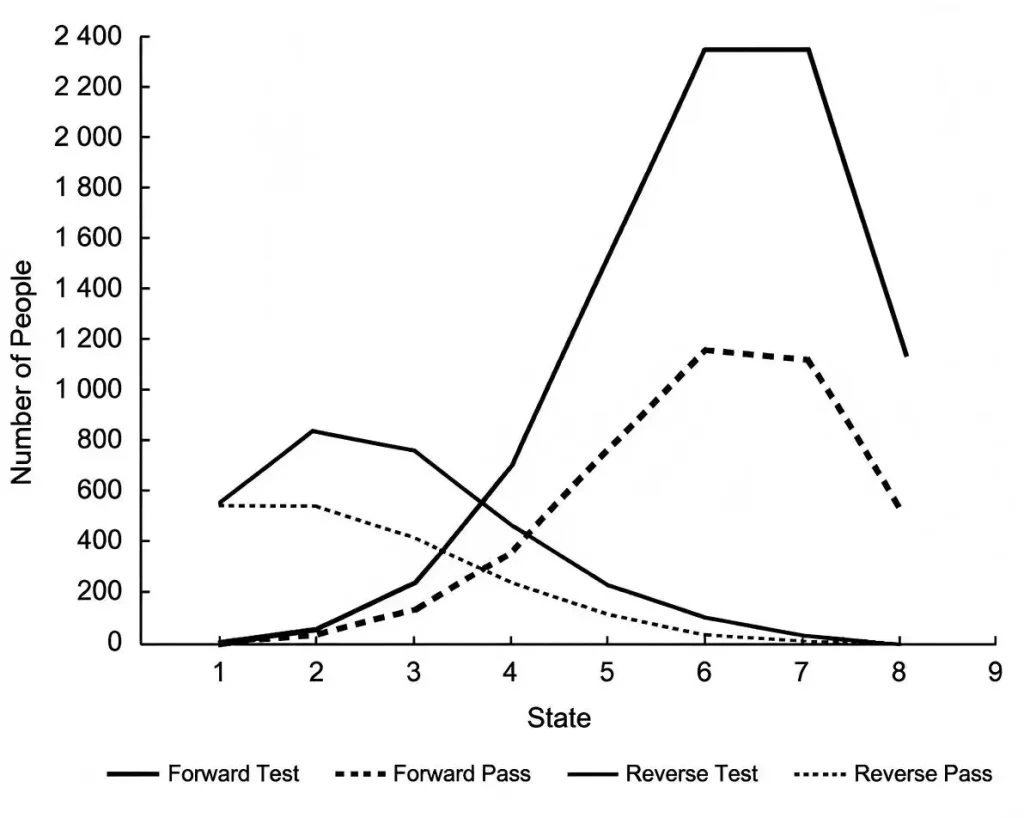
الشكل 8: عدد الاختبارات في أوضاع النقل الأمامي والعكسي
الخاتمة
يتطلب اكتشاف التصادم لثني أجزاء الصفائح المعدنية التحقق من تسلسل كل عملية ثني. يتم التحقق من كل عملية انحناء من خلال التحقق مما إذا كان هناك تصادم مع البيئة المحيطة. يتم تحديد جدوى كل عملية ثني من خلال التحقق مما إذا كان يمكن تنفيذ العملية دون حدوث تصادم.
تحل خوارزمية النقل العكسي هذه المشكلة باستخدام النقل العكسي والاستدلال للتحقق من صحة عملية حالات الانحناء المختلفة.
الفائدة الأساسية لخوارزمية نقل الحالة العكسية هي:
• تقليل النفقات: يتم إزالة تسلسلات الانحناء غير الصحيحة والحسابات غير الضرورية لاكتشافات التصادم.
• التسلسلات الكاملة: تمكن الحالة النهائية من تحديد جميع تسلسلات الانحناء الصحيحة.
• معرفة بالحالات السابقة: يتم الإشارة إلى معلومات جدوى الحالة في حسابات الحالات التالية.
• عمليات التخطيط ذات نطاقات مختلفة: تمكن البنية القائمة على المصفوفة من مكونات لها أعداد مختلفة من عمليات الانحناء.
لقد ثبت اختبار التصادمات وتطبيق النقل العكسي للحالة زيادة في كفاءة ودقة تخطيط ثني مكونات الصفائح المعدنية المعقدة. تقدم الخوارزمية حلا للمصنعين لإنشاء تسلسل انحناء ممكن ويسمح بتحسين إضافي يتناول الإنتاج, الأدوات, وقيود عملية التصنيع.
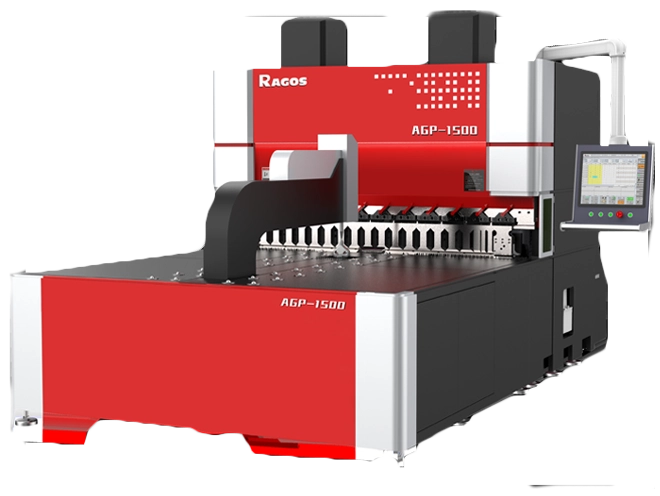
هل تبحث عن طرق مبتكرة لثني الصفائح المعدنية? تهدف أنظمة الفرامل والثني المتقدمة التي توفرها JS RAGOS إلى تحسين الكفاءة, دقة, والموثوقية في الإنتاج. تعاون مع مهندسينا المهرة لتطوير أفضل حل مخصص لاحتياجاتك في مجال صناعة المعادن.
الأسئلة الشائعة
س1: ما أهمية التخطيط في تسلسلات الانحناء?
يساعد تخطيط تسلسلات الانحناء على تجنب التصادمات والتكرار غير الضروري في تجارب الإنتاج. كما أنه يعزز الدقة.
س2: ما هي الصعوبات التي تواجه التثني المعقد للصفائح المعدنية?
تشمل الصعوبات في ثني الصفائح المعدنية المعقدة تركيبات تسلسلية كبيرة, كفاءة التخطيط, وتداخلات الأدوات.
س3: ما هو تأثير انتقال الحالة العكسية على تخطيط تسلسل الانحناء?
يساعد النقل العكسي على الحالة في القضاء على التسلسلات غير الصالحة, مما أدى إلى تقليل اختبارات الجدوى غير الضرورية.
س4: ما هو اختبار جدوى الانحناء?
اختبار جدوى الانحناء يتحقق مما إذا كانت عملية الانحناء ستؤدي إلى تصادم قطعة العمل, الأداة, أو كلاهما.
س5 كيف يقوم برنامج CNC بالضغط على الفرامل بتحسين تسلسلات الانحناء?
يمكن لبرامج فرامل الضغط CNC تحسين تسلسلات الانحناء من خلال تحليل الرسم ثلاثي الأبعاد لقطع العمل, أشكال الأدوات المخزنة في مكتبة الأدوات ومحاكاة مخاطر التصادم المحتملة أثناء عملية الانحناء. عندما يختار العملاء تكوينات فرامل الضغط, يمكنهم النظر في اعتماد أنظمة CNC المتقدمة, مثل Delem DA66S, DA69S, DA58TX, ESA S875, وCybelec CT12/VP88 التي تدعم البرمجة الرسومية ثنائية الأبعاد وثلاثية الأبعاد, استيراد ثنائي الأبعاد/ثلاثي الأبعاد, محاكاة الانحناء, وحساب تسلسل الانحناء التلقائي.
قبل الإنتاج الفعلي, يمكن للمشغلين فحص التداخل المحتمل بين قطعة العمل, تولنج, وموضع العيار الخلفي من خلال محاكاة ثلاثية الأبعاد لتوليد تسلسل الانحناء الأكثر كفاءة لتسريع البرمجة, تقليل وقت الانحناء اليدوي للتجربة, وتعزيز استقرار الإنتاج والاتساق عند تصنيع مكونات صفائح معدنية معقدة.