

فرامل الضغط CNC لغلاف الهيكل: CNC مقابل NC – اختلافات المفاتيح
الاستثمار في فرامل ضغط CNC لهيكل الهيكل يغير قواعد اللعبة للمصنعين الذين يرغبون في إنتاج انحناءات دقيقة وقابلة للتكرار على الحاويات الثقيلة. أثناء تحليل الفرق بين فرامل الضغط CNC وNC, النظر في جوانبها الهيكلية والأداء سيساعد في تحديد أي آلة مناسبة لورشتك. من خلال هذا الدليل, سيكون لديك مصدر موثوق لتفصيل الفروقات الأساسية ومساعدتك في اختيار الحل الأنسب لثني مكونات هيكل الهيكل بكفاءة.
نظرة عامة
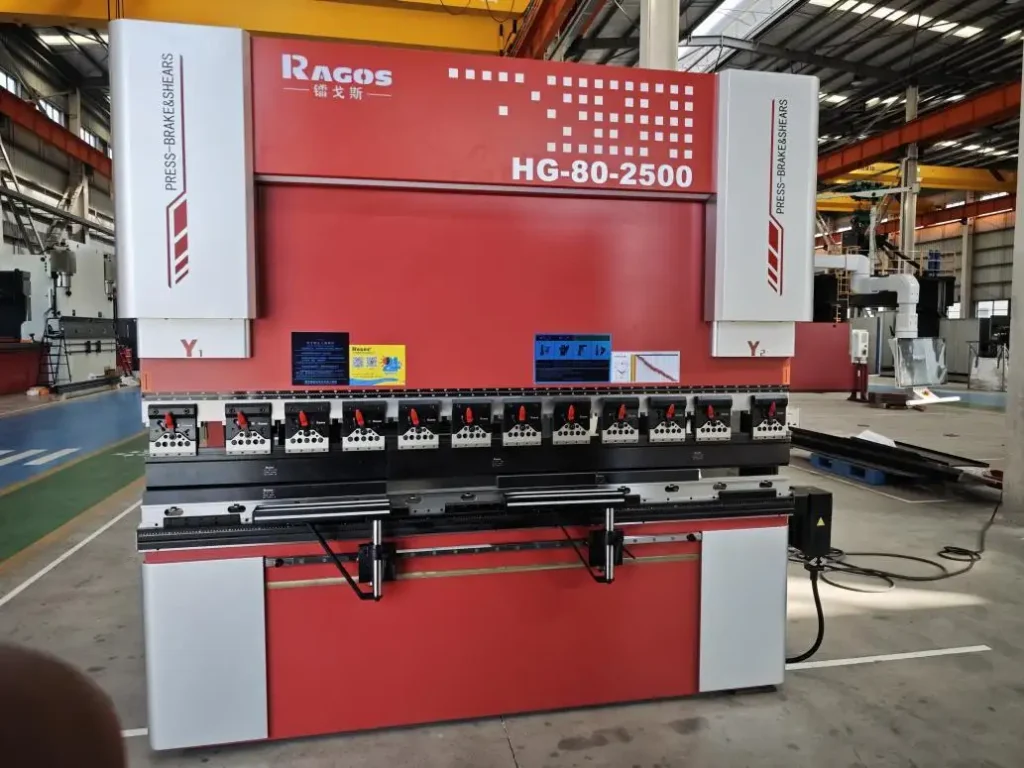
غالبا ما يكون هناك لبس بين المشترين في التمييز بين فرامل CNC وNC. بينما تستخدم كلتا فرامل الضغط في ثني الصفائح المعدنية, مبادئ عملهم, تحكم, ومجال التطبيق يختلف. عموما:
• فرامل الضغط NC → نوع قضيب الالتواء (التزامن الميكانيكي)
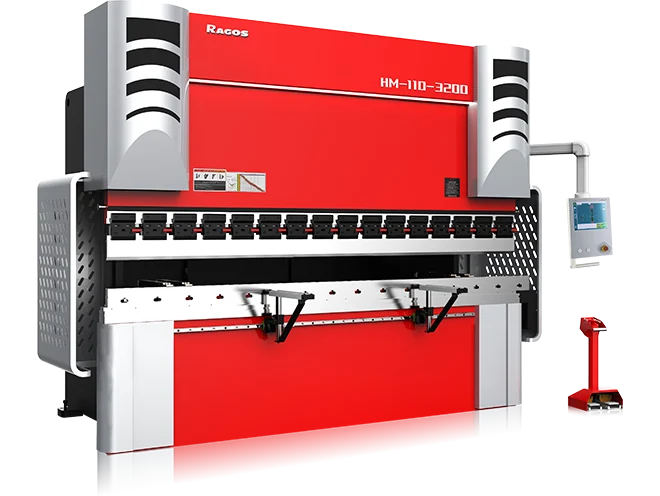
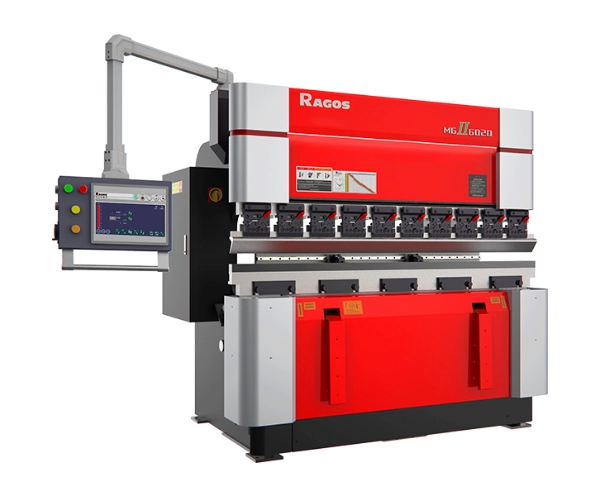
• فرامل مكبس CNC → النوع الكهروهيدروليكي (المزامنة التي يتم التحكم بها بواسطة السيرفو)
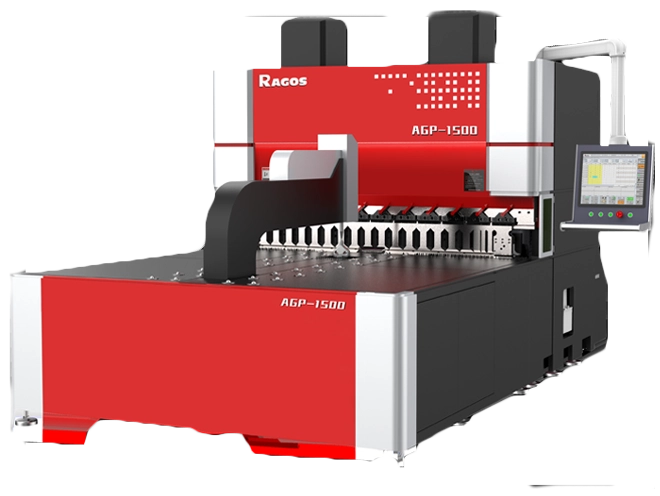
في شبيبة راغوس, نحن نصنع كلتا فرامل الضغط, ولكن لإنتاج هياكل هيكل عالية الدقة, فرامل الضغط CNC متفوقة من حيث الاتساق والسرعة. سيتم الآن شرح الفروقات.
1. الاختلافات الهيكلية
فلسفة التصميم الأساسية تميز هاتين الجهازين.
• فرامل الضغط NC – تستخدم عمود التواء يربط ميكانيكيا جانبي الرام.. هذا يجبر الرام على التحرك صعودا وهبوطا بشكل متزامن بطريقة ميكانيكية قهرية. لا يمكن لنظام التوازي بين الكبش أن يتحقق من نفسه أو يضبط نفسه.
• فرامل ضغط CNC – مجهزة بمشفرين خطيين (واحد على كل جانب) ووحدة تحكم CNC. يتلقى المتحكم باستمرار تغذية راجعة من أجهزة الترميز. إذا حدث أي خطأ في التزامن, يرسل المتحكم إشارة إلى الصمامات المتناسبة لتصحيح وضع الذاكرة العشوائية في الوقت الحقيقي – وهو نظام تحكم مغلق الحلقة.
توصي JS RAGOS باستخدام هيكل CNC لمنحنيات هيكل الهيكل التي تتطلب زوايا ثابتة عبر قطع العمل الطويلة.
2. دقة
دقة الانحناء تؤثر مباشرة على مدى توافق أجزاء الهيكل معا.
• فرامل الضغط NC – التزامن ميكانيكي بحت. لا يوجد رد فعل خطأ في الوقت الحقيقي, لا تصحيح ذاتي. يمكن للأحمال الجزئية طويلة الأمد أن تشوه قضيب الالتواء, تقليل الدقة مع مرور الوقت.
• فرامل مكبس CNC - نظام الحلقة المغلقة (صمامات التحكم النسبية المشفرات الخطية) تراقب باستمرار وتضبط توازي الذاكرة العشوائية. وهذا يعطي دقة انحناء أعلى بكثير, خاصة في ملفات الهيكل المعقدة.
| الجانب | مكمل بريس NC | الفرامل الصحافة CNC |
| دقة زاوية الانحناء | ≤30′ | ≤18′ |
3. سرعة العمل
الإنتاجية مهمة عند تشغيل الإنتاج الدفعي لهياكل الهيكل.
• فرامل NC Press – تستخدم 6:1 أو 8:أسطوانات 1. سرعة الاقتراب ≈ 80 مم/ثانية; سرعة العداد الخلفي ≈ 100 مم/ثانية.
• فرامل الضغط CNC – تستخدم 13:1 أو 15:أسطوانات 1. رفع سرعة الحفر إلى 200 مم/ثانية, مع انتقال سلس للسرعة. سرعة العداد الخلفي تصل إلى 400 مم/ث, تحسنت أوقات الدورات بشكل كبير.
بالنسبة لعملاء JS RAGOS الذين ينتجون كميات كبيرة من أغلفة الهيكل, فرامل الضغط CNC تقلل وقت الانحناء بأكثر من النصف.
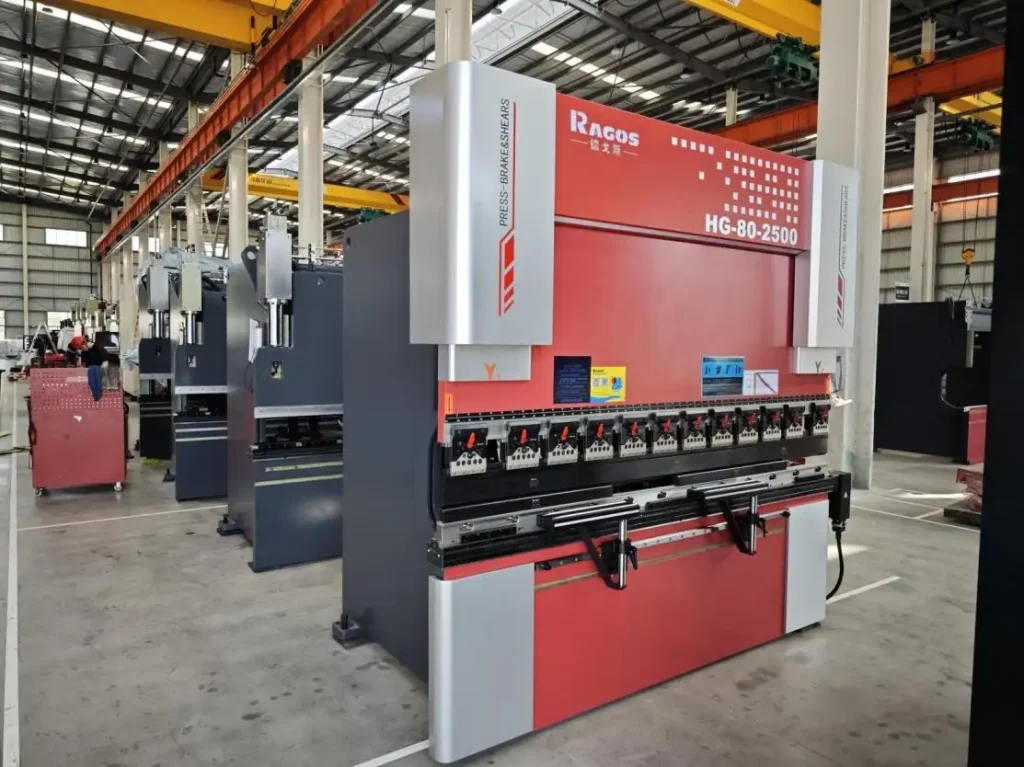
4. الصلابة الميكانيكية & قدرة الحمل الجزئي
غالبا ما يتطلب هيكل الهيكل انحناء غير متماثل (مثلا., جانب أطول من الآخر).
• فرامل الضغط NC – لا يمكنها تحمل الأحمال الجزئية المستمرة. قضيب الالتواء سيتشوه, مما يؤدي إلى عدم دقة دائمة.
• فرامل الضغط CNC – محوري Y1 و Y2 يعملان بشكل مستقل. مثالي للانحناء بالحمل الجزئي بدون إجهاد ميكانيكي.
دائما ما يسأل مهندسو JS RAGOS عن ملف قطع العمل النموذجي – إذا كان الانحناء غير المركزي شائعا, نموذج CNC غير قابل للتفاوض.
5. نظام التتويج
يعوض نظام التتويج عن انحراف طاولة العمل, مما يضمن زاوية انحناء موحدة على طول الطول بأكمله.
• فرامل الضغط NC – معظم الطرازات تأتي بدون تاج كمعيار. يجب على المشغلين تعديل الزاوية يدويا باستخدام انحناءات اختبارية مما يؤدي إلى عملية غير فعالة, يستغرق وقتا طويلا, وتفتقر إلى الدقة. بعض وحدات NC توفر نظام التوج اليدوي كخيار, لكن أنظمة CNC مؤتمتة بالكامل وتقوم بعمل أفضل.
• لفرامل الضغط CNC, يتم دمج نظام التتويج وأتمتة بالكامل بواسطة وحدة التحكم CNC. يمتلك المتحكم القدرة على إجراء ضبط تلقائي لنظام التتويج بناء على معايير الانحناء. هذا أمر بالغ الأهمية لألواح الهيكل الطويلة لضمان أن تكون الانحناءات مستقيمة وموحدة.
6. قدرة محور CNC
مع زيادة عدد المحاور, تصبح احتمالات الانحناء أكثر تعقيدا.
• مكابح الضغط NC قادرة على التحكم فقط في X (مقياس خلفي للأمام/للخلف) و Y (عمق الرام) الفؤوس.
• على العكس, يمكن لفرامل الضغط CNC التحكم في ما لا يقل عن 3 محاور 1 (X, السنة الأولى, السنة الثانية, المزيد من التتويج) وربما حتى 8 1 محاور. تعد هذه الميزة مهمة لهندسة الهيكل المعقدة التي تحتوي على العديد من الحواف والعلاقات الزاوية المعقدة.
للمشاريع الطبيعية المعقدة وذات الطلب العالي, ستقدم لك JS RAGOS بديلا مخصصا بالكامل لعروض محور CNC الخاصة بهم.
7. التكوينات الاختيارية
يمكن ترقية كلا النوعين من الآلات, لكن فرامل الضغط CNC تدعم الأتمتة المتقدمة.
| ميزة اختيارية | مكمل بريس NC | الفرامل الصحافة CNC |
| المشبك السريع الميكانيكي | ✓ | ✓ |
| التتويج اليدوي | ✓ (اختياري) | ✓ (بالإضافة إلى التتويج التلقائي) |
| مسمار الكرة & الدليل الخطي | ✓ | ✓ |
| مبرد الزيت | ✓ | ✓ |
| ستارة الضوء | ✓ | ✓ |
| المشبك الهيدروليكي | – | ✓ |
| مشبك الوجه المزدوج TYOKKO/AMADA | – | ✓ |
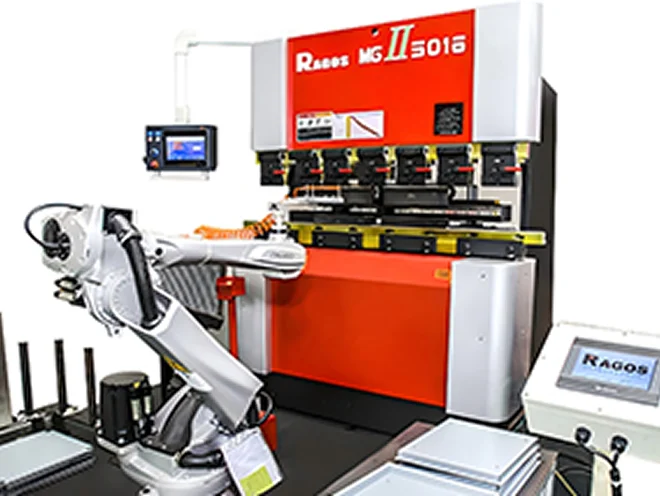
| واجهة الذراع الروبوتية | – | ✓ |
| تابع الورقة | – | ✓ |
| حماية الليزر | – | ✓ |
| قياس زاوية الليزر | – | ✓ |
| وحدة مضخة سيرفو | – | ✓ |
لتصنيع هياكل الهيكل ذات الحجم الكبير, توصي JS RAGOS بشدة باستخدام مكابح الضغط CNC مع التكامل الآلي وقياس الزوايا بالليزر لتحقيق إنتاج بدون عيوب.
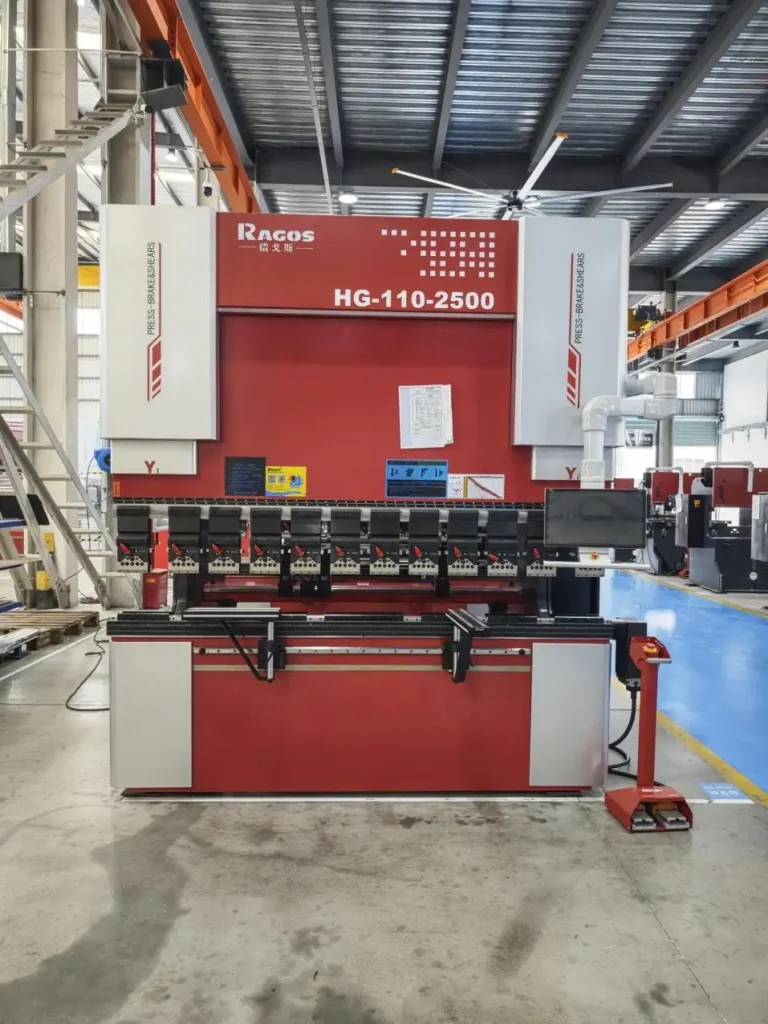
8. برمجة & التشغيل
تجربة المستخدم ومرونة البرمجة مختلفتان تماما.
• فرامل الضغط NC – يقوم المشغلون بإدخال شوط الأسطوانة ووضع عداد الظهر يدويا. لا توجد واجهة رسومية, لا يوجد حساب زاوية تلقائي.
• فرامل الضغط CNC – يدعم برمجة البيانات أو الرسومات (مثلا., DA-58T, DA-66T, وحدات تحكم DA-69T). النظام يحسب:
- الطول المتفرد من الأبعاد الداخلية/الخارجية
- زاوية الانحناء المطلوبة بناء على زاوية الأدوات, الافتتاح, نصف القطر, وسمك الصفائح
- فحص التداخل التلقائي (الضرب/الموت ضد. مخطط الآلة)
- اقتراحات لتسلسل الانحناء (قابلة للتعديل يدويا)
إذا اختلفت الزاوية المبرمجة عن النتيجة الفعلية, يمكن لوحدة التحكم CNC تصحيح الزاوية تلقائيا بعد إدخال المستخدم لقيمة الخطأ. هذه الميزة وحدها توفر ساعات من وقت الإعداد لأجزاء هيكل معقدة.
9. مقارنة الأسعار (جي إس راجوس إنسايت)
التكلفة دائما عامل. إليكم العلاقة التسعيرية العامة من بيانات الإنتاج الخاصة ب JS RAGOS:
| سعة الآلة | نسبة السعر بين CNC وNC |
| ≤ 200 طن | CNC أكثر من 2x NC |
| > 200 طن | CNC أقل من 2x NC (الفجوة تضيق) |
توصية من JS RAGOS:
• للحمولة الأقل (≤200 طن) وبسيط, الانحناءات المتماثلة, مكبح مكبس NC يمكن أن يكون اقتصاديا.
• للحمولة الأعلى (>200 ت) أو أي تطبيق يتطلب دقة, سرعة, والأتمتة – خاصة لغلاف الهيكل – توفر فرامل الضغط CNC قيمة أفضل على المدى الطويل وتكلفة أقل لكل جزء.
استنتاج: CNC مقابل NC Press Brake نظرة سريعة
| لا. | ميزة | الفرامل الصحافة CNC | مكمل بريس NC |
| 1 | تزامن الذاكرة العشوائية | حلقة مغلقة مع المشفرات, التصحيح الذاتي | قضيب الالتواء الميكانيكي, لا تصحيح ذاتي |
| 2 | حساب زاوية الانحناء | تلقائي عبر الأدوات & مدخلات المواد | يدوي فقط |
| 3 | تغذية راجعة لعمق الانحناء | مشفرات خطية تتوج تشوه الحلق | لا شيء |
| 4 | تتويج طاولة العمل | التتويج الأوتوماتيكي الذي يتحكم به CNC | لا يوجد أو يدوي اختياري |
| 5 | التصحيح الزاوي | إدخال تلقائي بعد الخطأ | غير متوفر |
| 6 | تحديد موقع العداد الخلفي | الحساب التلقائي لكل ارتفاع انحناء | الإدخال اليدوي (فقط محور X للأمام/الخلف) |
| 7 | طريقة البرمجة | البيانات/الرسوم البيانية, تحرير سهل | ضربة & الموقع فقط |
| 8 | حساب طول الفتح | نعم (البرمجة الرسومية) | لا |
| 9 | فحص التداخل & تسلسل الانحناء | تجاوز التمرير اليدوي التلقائي | لا |
| 10 | السرعة المنخفضة | 160–180 مم/ث (حتى 200 مم/ث) | 80–100 مم/ث |
| 12 | دقة زاوية الانحناء | ≤18′ | ≤30′ |
| 13 | محاور القياس الخلفي | محاور CNC متعددة (3 1 إلى 8 1) | المحور X فقط |
الكلمات الأخيرة من JS RAGOS
الاختيار بين CNC وفرامل NC لإنتاج هيكل الهيكل يعتمد على متطلبات الدقة لديك, حجم الدفعة, التعقيد, والميزانية. للخلط العالي, مكونات الهيكل عالية الدقة, مكابح الضغط CNC هي الفائز الواضح. تصمم وتبني JS RAGOS كلا النظامين, لذا نقدم نصائح محايدة – ولمعظم طلبات الإسكان الهيكلي, نوصي بالاستثمار في نموذج CNC كهروهيدروليكي.
إذا لم تكن متأكدا من أي تكوين يناسب أجزاء هيكلك المحددة, تواصل مع JS RAGOS للحصول على تحليل مجاني للانحناء وتوصية بالجهاز.