

كيفية اختيار فتحة وطول القرص على شكل V Brake
توقف عن المخاطرة بأدواتك في التخمين. سواء كنت تستخدم إعدادا يدويا أو نظام CNC عالي الجودة, فهم كيفية الموازنة بين الحمولة واختيار القوالب أمر ضروري للتصنيع الآمن والدقيق.. يشرح هذا الدليل الصيغ القياسية في الصناعة لمساعدتك في اختيار الفتحة المفتوحة المناسبة في كل مرة.
ماذا تفعل حاسبة ضغط الفرامل?
حاسبة حمولة الفرامل بالضغط تحدد القوة المطلوبة لثني سمك معين من المعدن فوق فتحة قالب محددة. يضمن أن جهازك يحتوي على ما يلزم سعة فرامل الضغط لإتمام المهمة دون تحميل زائد على النظام الهيدروليكي أو ضرب اللكمة.
بدون حساب دقيق, أنت تعمل في الظلام. إذا قللت من قوة النفس, قد يتوقف الكبش في منتصف الانحناء, مما يتركك مع قطعة تالف وجهاز قد يتعطل. إذا بالغت في تقدير, قد تختار نردا عريضا بلا داع, مما يؤدي إلى نصف قطر غير دقيق لا يفي بمواصفات التصميم.
الصيغة الأساسية للصناعة للثني الهوائي
بالنسبة للفولاذ الطري القياسي, معظم المتاجر تستخدم طريقة مبسطة "قاعدة عامة" لتقدير القوة المطلوبة. بينما توجد برمجيات هندسية معقدة, هذا الحساب السريع موثوق للغاية للعمليات اليومية على الأرضيات:
الحمولة لكل متر ≈ السمك² × 1.4
إذا كنت تعمل مع فولاذ 10 مم, الرياضيات تبدو هكذا:$10 ضرب 10 ضرب 1.4 = 140نص{ الأطنان إلى المتر}$.
هذا المعامل 1.4 هو اختصار يعتمد على فتحة V القياسية 8x. يوفر هذا النموذج أساسا يغطي معظم سيناريوهات التحكم في الهواء. لكن, في اللحظة التي تغير فيها فتحة القالب أو نوع المادة, يجب تعديل هذا الرقم للحفاظ على السلامة والدقة.
تعديلات المواد للدقة
ليست كل المعادن تستجيب للضغط بنفس الطريقة. تفترض الصيغة الأساسية الفولاذ الطري بقوة شد تقارب 450 دولارنص{ N/مم}^$2. يجب عليك تعديل نتائجك إذا انتقلت إلى الفولاذ المقاوم للصدأ أو الألمنيوم.
| المادة | تغيير القوة | عامل التعديل |
| الفولاذ المعتدل | القيمة الأساسية | 1.0 |
| الفولاذ المقاوم للصدأ | 40٪ إلى 60٪ | 1.4 – 1.6 |
| ألمنيوم | −40٪ إلى −50٪ | 0.5 – 0.6 |
إذا كان نفس مشروع 10 ملم يستخدم الفولاذ المقاوم للصدأ, قد ترتفع الحمولة المطلوبة إلى أكثر من 200 طن لكل متر. لهذا السبب تحقق من فتح قالب فرامل الضغط الحدود قبل البدء غير قابلة للتفاوض. الفولاذ المقاوم للصدأ له درجة أعلى بكثير "تصلب العمل" المعدل, مما يعني أنه يقاوم بقوة أكبر مع تقدم الانحناء. ألمنيوم, وعلى العكس من ذلك, أكثر ليونة لكنه عرضة للتشقق إذا كانت فتحة القالب ضيقة جدا.
كيفية اختيار اختيار البداية الصحيح لقالب V
اختيار فتحة القالب هو توازن بين القوة التي يمكن أن توفرها آلتك ونصف قطر الانحناء الذي يحتاجه الجزء. كلما اتسعت الفتحة, كلما انخفضت الحمولة المطلوبة, لكن كلما كان نصف قطر الانحناء الداخلي أكبر.
القاعدة القياسية: 6x إلى 10x سماكة
في الغالبية العظمى من تطبيقات التحكم بالهواء, يجب أن تختار فتحة V تكون بين 6 و10 أضعاف سمك المادة ($V = 6 text{ إلى } 10 مرات S$).
- 6x سمك: هذا هو "انحناء ضيق" السيناريو. يتطلب قوة كبيرة وعادة ما يخصص للمواد الرقيقة حيث يكون نصف قطر صغير حاسما للتجميع النهائي.
- 8x سمك: هذا هو "النقطة المثالية للصناعة." يوفر النتائج الأكثر توقعا, الربيع القياسي, وحمل متوازن على الآلة.
- السماكة من 10x إلى 12x: هذا من أجل "المهام الثقيلة" أو "السعة العالية" الانحناء. عن طريق فتح القالب بشكل أوسع, أنت تقلل الحمولة بشكل كبير, وهذا غالبا ما يكون ضروريا عند العمل مع فرامل ضغط 4000 مم على ألواح سميكة بطول كامل.
مثال على انحناء الفولاذ بعيار 10 ملم
عند الأداء ثني الصفائح بحجم 10 مم, اختيارك للنرد سيغير سلوك الآلة بشكل جذري:
- فتحة V بعيار 60 مم (6x): ينتج عن ذلك انحناء ضيقا لكنه يتطلب ما يقرب من 150 طنا لكل متر. يضع ضغطا شديدا على رأس اللكم وكتفي النرد.
- فتحة V 80 مم (8x): هذا هو الإعداد المثالي. يتطلب حوالي 82-100 طن لكل متر, يوفر استقرارا, انحناء قابل للتكرار بزاوية 90 درجة مع تآكل يمكن التحكم فيه.
- فتحة V 100مم (10 مرات): هذا يخلق نصف قطر أكبر ويكون أكثر أمانا إذا كان جهازك يقترب من الحد الأقصى. هذا يقلل من متطلبات الحمولة بنسبة تقارب 20٪.
لماذا حجم فتحة القالب مهم لجهازك
اختيار الافتتاحية على شكل V يعمل ك... "الرافعة المالية" نقطة الانحناء. تماما كما يجعل مفتاح الربط الأطول من السهل تدوير المزلاج الصلب, فتحة القالب الأوسع تجعل من السهل على فرامل الضغط تشوه الفولاذ.
تأثيرات قالب V أصغر
عندما تجبر المعدن على الدخول في فتحة V ضيقة, ال "الرافعة المالية" منخفض. وهذا يؤدي إلى:
- السعة الأعلى المطلوبة: يجب على الآلة الدفع بقوة هائلة لتجاوز مقاومة المادة خلال فترة قصيرة.
- نصف قطر داخلي أضيق: غالبا ما يطلب هذا المهندسون الذين يرغبون في مظهر حاد, لكن ذلك يأتي بتكلفة ميكانيكية.
- زيادة تآكل الأدوات: الاحتكاك على كتفي القالب أعلى بكثير. مع مرور الوقت, وهذا يسبب "مزعج" أو أخاديد في قوالب القوالب, والذي سيحدد في النهاية كل جزء تثنيه.
تأثيرات قالب V أكبر
توسيع الفتحة يزيد من قدرتك على الرفع, مما يؤدي إلى:
- الكمية المطلوبة للحمولة المنخفضة: هذا يحمي فرامل الضغط الثقيلة من الإجهاد الهيدروليكي المبكر وانحراف الإطار.
- نصف قطر الانحناء الأكبر: لأن المادة لديها مساحة أكبر للانحناء بشكل طبيعي, يزيد نصف القطر الداخلي ($Ri تقريبا 0.156 مرة في V$).
- أكثر أمانا للصفيحة السميكة: يقلل من احتمالية "تشققات الإجهاد" على السطح الخارجي للانحناء, وهذا شائع عند الانحناء السميك, الفولاذ عالي الكربون.
العلاقة بين نصف القطر الداخلي والسبرينغباك
أحد أكثر الجوانب التي يتم تجاهلها في اختيار القوالب هو تأثيره على الربع. يحدث الارتداد النابض عندما يحاول المعدن العودة إلى شكله الأصلي بعد أن يطلق الضغط من الضربة.
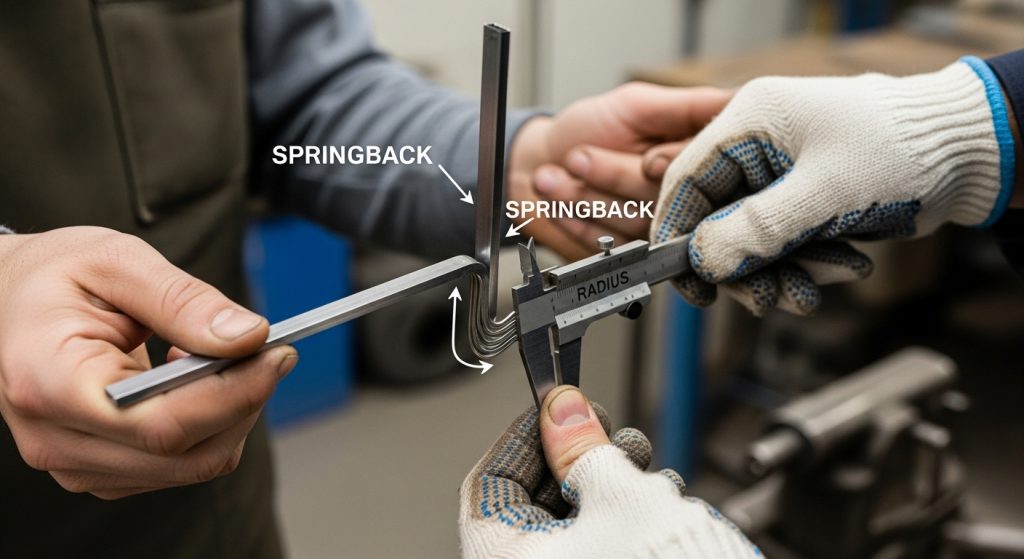
في قالب ضيق (6x), يتم شد المادة بشكل أكثر عدوانية, مما يمكن أن يقلل فعليا النسبة المئوية من سبرينغباك لكنه يزيد من خطر الكسر. في قالب أوسع (10x-12x), المادة هي "تأسس" أكثر لطفا, وهذا غالبا ما يؤدي إلى عودة أكثر توقعا. بالنسبة لفولاذ 10 مم, قد تتوقع درجة إلى درجتين من الارتداد. إذا استخدمت قالبا كبيرا جدا بالنسبة لسمكها, قد لا تصل المادة حتى إلى نقطة الانسحاب بشكل فعال, مما يجعل من شبه المستحيل الوصول إلى زاوية ثابتة بزاوية 90 درجة.
انحراف الآلة و "التوج" العامل
عندما تثني صفيحا ثقيلا بقطر 10 مم لمسافات طويلة, مثل 3 أو 4 أمتار, الآلة نفسها تنثني. مركز الكبش والسرير سينحني قليلا تحت ضغط 200 طن.
اختيار فتحة أوسع للقالب يساعد في تقليل هذا الانحراف عن طريق تقليل إجمالي الحمولة. لكن, للعمل الدقيق, يجب عليك استخدام نظام التوج. سواء كان نظاما هيدروليكيا مدمجا في فرامل ضغط 4000 مم أو نظام وتد يدوي, التاج يضمن أن يكون وسط صفيحة 10 مم نقية تماما مثل الأطراف.
قائمة التحقق من الإعداد لثني الألواح الثقيل
قبل أن تضغط على دواسة القدم في مهمة عالية الوزن, قم بمراجعة قائمة التحقق هذه:
- تحديد المواد: هل هذا فولاذ طلي؟, أم أنها سبيكة عالية الشد? تحقق من شهادة المصنع إذا كانت متوفرة.
- النزاهة: هل أكتاف V-die ناعمة ومزيتة? علبة الصفائح الثقيلة "استولى" على قالب جاف, مما أدى إلى زيادة الحمولة بشكل غير متوقع.
- نصف قطر الضربة: تأكد من أن نصف قطر الثقب مناسب للسمك. استخدام "سكين" الضربة على فولاذ 10 مم ستؤدي إلى "حاد" الانحناء الذي يكون ضعيفا هيكليا.
- معايرة العيار الخلفي: الانحناءات عالية الحمولة يمكن أن تخلق "صدمة اهتزازية" قد يغير ذلك أصابع العداد العكسي. تأكد من أن الإغلاق محكم.
- تصريح السلامة: تأكد من أن "التحضير السريع" المنطقة خالية. صفيحة فولاذية بطول 3 أمتار بطول 10 مم تتحرك للأعلى بسرعة 10 مم/ث تحمل زخما هائلا.
حل المشكلات في مسامير الحمولة
إذا كان جهازك يواجه صعوبة في إكمال الانحناء، فقد قالت الحاسبة إنه ممكن, فكر في هذه الثلاثة "مخفي" العوامل:
- المواد الباردة: الفولاذ الذي تم تخزينه في مستودع متجمد أصعب في الثني من الفولاذ في درجة حرارة الغرفة. يزيد البرود من قوة خضوع المعدن.
- اتجاه الحبوب: إذا كنت تثني "مع الحبيبات" (موازية لاتجاه التدحرج), الفولاذ أسهل في الانحناء لكنه عرضة للتشقق. الانحناء "عكس اتجاه التيار" يتطلب حوالي 10٪ حمولة إضافية لكنه أقوى بكثير.
- احتكاك الأدوات: إذا كان قالب V-dy صدئا أو متسخا, الاحتكاك بين اللوح والكتفين المعدني يمكن أن يصل إلى 15٪ من إجمالي متطلبات الحمولة.
طريقة بسيطة في أرض الورشة لتحقيق النجاح اليومي
اتبع هذه الخطوات الثلاث لكل إعداد جديد:
الخطوة 1: اختر قالب V-Die الخاص بك ابدأ ب "قاعدة 8x." بالنسبة لفولاذ 10 مم, اتصل بذراع V-die بعيار 80 مم. هذا يوفر انحناء نظيفا مع ضغط يمكن التحكم فيه.
الخطوة 2: احسب حمولتك استخدم الصيغة أو آلة حاسبة رقمية لترى ما إذا كان جهازك يستطيع تحمل الحمل. اضرب "الأطنان إلى المتر" بطول جزئك الكلي. إذا كان لديك قطعة بطول 3 أمتار بوزن 82 طن/متر, تحتاج إلى ما لا يقل عن 246 طن من القوة.
الخطوة 3: تحقق من هامشك لا تشغل جهازك أبدا عند 100٪ من الطاقة الإنتاجية. دائما أضف هامش أمان بنسبة 20٪. إذا كانت قطعتك تحتاج إلى 246 طنا, يجب أن تستخدم آلة مصنفة على الأقل 300 طن.
من خلال إتقان العلاقة بين الحمولة وفتح قوالب فرامل الضغط, تقوم بإطالة عمر معداتك وتنتج قطعا تلبي المواصفات الهندسية في كل مرة.
الأسئلة المتكررة
ماذا يحدث إذا استخدمت مجموعة افتتاحية على شكل V صغيرة جدا?
استخدام نرد صغير جدا (أقل من 6 أضعاف السماكة) يزيد بشكل كبير من الحمولة المطلوبة. هذا يخلق ضغطا شديدا على الضربة والموت, وهذا قد يؤدي إلى كسر الأدوات. كما أنه يسبب المادة "أنت" إلى أكتاف النرد, مما يترك علامات عميقة وربما يتسبب في تشقق نصف قطر الانحناء الخارجي.
هل فتح V أكبر يجعل الانحناء أكثر دقة؟?
فتحة أكبر على شكل حرف V (السماكة من 10 إلى 12x) يقلل من الحمولة ويجعل العملية أكثر أمانا للآلة, لكنه يزيد أيضا من نصف قطر الانحناء الداخلي. بينما يمكن أن يمنع ذلك التشقق في الألواح السميكة, قد يؤدي ذلك إلى المزيد من الارتداد. تأتي الدقة من إيجاد "النقطة المثالية"—عادة 8 أضعاف السمك—حيث تكون القوة ونصف القطر متوازنين تماما.
كيف يغير الفولاذ المقاوم للصدأ عملية اختيار القوالب?
الفولاذ المقاوم للصدأ يتمتع بقوة شد أعلى ويتصلب بسرعة. لأنه يتطلب ضغطا أكثر بحوالي 50٪ من الفولاذ اللين, غالبا ما تختار شريحة V أعرض قليلا (سمك 10x) للحفاظ على الحمولة ضمن حدود آمنة لفرامل الضغط الثقيلة.
هل يمكنني حساب الحمولة لعدة انحناءات في نفس الوقت؟?
يتم حساب الحمولة لكل انحناء. إذا كنت تقوم بعدة انحناءات في نفس الوقت (باستخدام أداة متخصصة أو سرير طويل), يجب عليك جمع الحمولة المطلوبة لكل قسم معا. تأكد دائما من أن المجموع الكلي يبقى أقل على الأقل بنسبة 20٪ من الحد الأقصى للسعة المصنفة للآلة.
لماذا يتشقق فولاذ 10 مم حتى عند استخدام الوزنة الصحيحة?
عادة ما يكون التشقق نتيجة الانحناء "مع الحبيبات" أو استخدام لكمة ذات نصف قطر حاد جدا. لتشكيل صفائح 10 مم, حاول الانحناء عموديا على حبيبات الدوران واستخدم ثقبا بنصف قطر لا يقل عن 3 مم إلى 5 ملم لتوزيع الإجهاد بشكل أكثر توازنا.