

كيفية تجنب تداخل ثني الصفائح المعدنية في عمليات فرامل الضغط
حسب المؤلف: مارك هانكس
تداخل انحناء الصفائح المعدنية هو أحد أكثر التحديات شيوعا أثناء ثني فرامل الضغط CNC. يحدث ذلك عندما تصطدم قطعة العمل بالثقوب, ال, إطار الآلة, أو الحواف المنحنية بالفعل. في شبيبة راغوس, نساعد العملاء على تحديد وتشويش الانحناء من خلال أدوات مخصصة, عمليات الانحناء المحسنة, وحلول التصميم العملية. يشرح هذا الدليل الأنواع الشائعة لتداخل الانحناء ويشارك الحلول بناء على خبرتنا في التصنيع.
1.1.لماذا يعتبر تداخل الانحناء مهما
الثني هو أهم عملية في صفائح المعادن. تعتمد هذه العملية على التشوه البلاستيكي للمعدن لإنشاء أجزاء من هندسة وأبعاد محددة. عند مقارنتها بعمليات اللحام, إثارة, أو التثبيت, لعملية الثني الفوائد التالية.
• دقة وتكرار أكبر
• تقليل تكاليف الأدوات والعمالة
• وقت دورة أقصر
• تحسين المظهر من خلال إزالة المفاصل والفواصل
لكن, استخدام الهندسة الأكثر تعقيدا يخلق فرصة أكبر لتداخل الانحناء. دون تخطيط مناسب للعملية, اختيار الأدوات المناسبة والنظر في ترتيب العمليات الصحيح, يمكن أن تجعل تداخلات الانحناء تصنيع جزء مستحيلا. في شبيبة راغوس, نبدأ في معالجة قضايا التداخل في مرحلة تصميم الجزء لضمان الكفاءة, التصنيع السلس.
كيف يمنع ثني الأخدود V تصادم الأدوات
2.2.ما هو تداخل ثني الصفائح المعدنية?
يحدث تداخل الانحناء غالبا على المكونات التي صممت لتحمل انحناءين أو أكثر. في مثل هذه الحالات, يحدث التداخل نتيجة تصادم فيزيائي بين حافة منحنية لمكون في العملية والقالب, العصير, إطار الآلة أو ميزة من ميزات المكون. العوامل المؤثرة الرئيسية هي:
• شكل وأبعاد الأجزاء
• الأدوات (لكمة & ال)
• هيكل الآلة (عرض السرير, ضربة الكبش, السفر على المقياس الخلفي)
• تسلسل الانحناء
فيما يلي أكثر ثلاثة أنواع شيوعا من تداخل الانحناء, موضحة بأمثلة نموذجية.
2.1 التداخل بين الحافة المنحنية والأدوات
هذا هو النوع الأكثر شيوعا للتداخل. خلال دورة الانحناء, يمكن أن يصطدم الحافة المنحنية سابقا بالثقب (الأداة العليا), أو النرد (القالب السفلي), مما يسبب التشوه أو إيقاف العملية.
• تداخل القالب العلوي – الحافة المنحنية تصطدم بالثقب أثناء دورانها للأعلى.
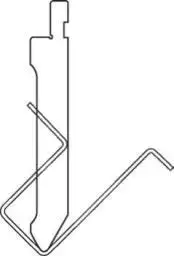
الشكل 1: تداخل المثقب العلوي أثناء ثني الصفائح المعدنية
• تداخل القالب السفلي – يصطدم الجزء بكتف القالب أو الأداة السفلية.
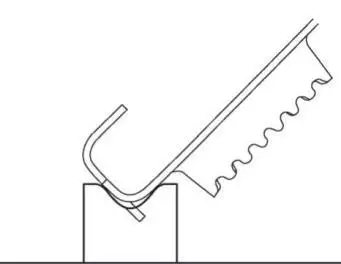
الشكل 2: تداخل القوالب المنخفض في انحناء فرامل الضغط
مثال: يمكن لحافة طويلة على جزء على شكل حرف "U" أن تصيب الضربة بسهولة. توصي JS RAGOS بفحص تصريح الأدوات مبكرا في مرحلة التصميم.
2.2 التداخل بين الجزء والآلة
يحدث هذا مع الهندسات المغلقة أو الكبيرة الحجم, مثل:
• انحناءات مغلقة ثلاثية الجوانب – بعد ثني جانبين متوازيين, الجدران الرأسية العالية تصطدم بالقالب العلوي عند محاولة الجانب الثالث. أيضا, قد يمنع قاعدة الآلة أو مقياس الخلف تحديد موقع الأجزاء.
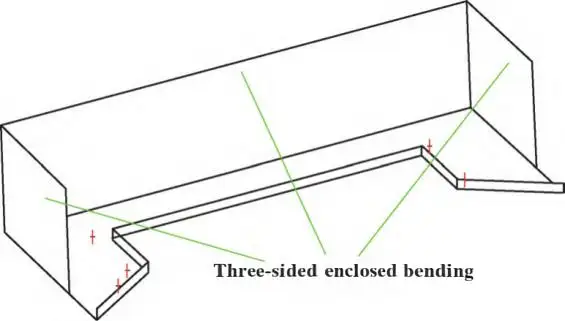
الشكل 3: تداخل انحناء مغلق ثلاثي الجوانب
• انحناءات على شكل "Z" – إزاحة بسيطة (نطاق Z) غالبا ما يفشل: بعد أول منعطف 90°, الساق الطويلة تشير للأسفل وتصطدم بطاولة الآلة أثناء المنعطف الثاني.
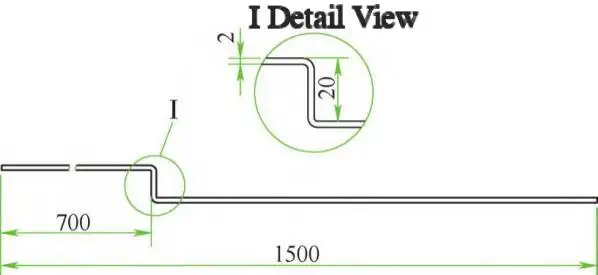
الشكل 4: الانحناء على شكل حرف Z
✨ نظرة على JS RAGOS: يمكن إنقاذ العديد من الأجزاء المزعومة "غير القابلة للانحناء" عن طريق تعديل ترتيب الانحناء أو باستخدام أدوات خاصة — انظر القسم 3.
2.3 التداخل مع ميزات الأجزاء الأخرى
في أجزاء تتطلب تجميع صارمة, تراكم التفاوتات والارتداد النابض يمكن أن يتسبب في تصادم الحواف أو تقصير الزوايا.
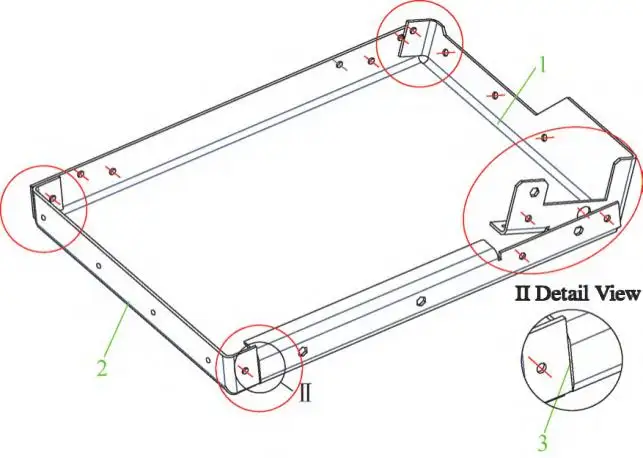
الشكل 5: الانحناء باستخدام هيكل التجميع
مثال: جزء يشبه الصندوق مع حواف تزاوج داخلية. إذا كان تحمل العرض سلبيا جدا (منحني أكثر من اللازم), الحافة الجانبية تصطدم ببعضها البعض. بدون فجوة مناسبة في بعض المواقع, زاوية الانحناء لا يمكن أن تصل إلى 90°.
تتطلب هذه الحالات نهجا شاملا: تحليل التسامح, تعويض سبرينغباك, وتخطيط التسلسل.
أنواع التداخل الشائعة في انحناء الصفائح المعدنية
| نوع التداخل | السبب النموذجي | الحل الموصى به |
| الحافة المنحنية & تولنج | الشفرات الطويلة تصطدم باللكمة أو تموت | استخدم ثقب عنق الإوزة أو قم بتخصيص الأدوات |
| الجزء & آلة | الأجزاء المغلقة أو الكبيرة الحجم تصطدم بإطار الآلة أو سرير الآلة | جرب تسلسل انحناء أفضل أو استخدم جهازا مختلفا بضوء أكبر أو ضوء النهار |
| تداخل الميزة الجزئية | الشفرات المجاورة أو المساحات الضيقة تسبب تصادمات | ضبط التسامحات, أجزاء إعادة التصميم, أو تعويض عن الربيع. |
3. حلول عملية لتداخل انحناء الصفائح المعدنية
استنادا إلى عقود من الخبرة في التصنيع, يطبق JS RAGOS الاستراتيجيات التالية — غالبا معا — لحل مشاكل التداخل بكفاءة.
3.1 تحسين اختيار الأدوات & تعديل الأشكال
اختيار الأدوات هو خط الدفاع الأول.
• ثقب معقوف / عنق الإوزة – الحل الأكثر شيوعا للأجزاء على شكل حرف "U". تصميمها المغمور يوفر مساحة للحواف الطويلة. يقدم JS RAGOS مجموعة من اللكمات ذات الرقبة الإوزية ويمكنه أن يوصي بالحجم المناسب بناء على ارتفاع الحافة وعرض القاع.
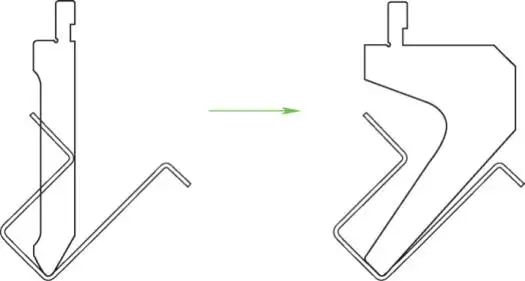
الشكل 6: ثقب عنق الإوزة لأجزاء صفائح معدنية على شكل حرف U.
• الأدوات القياسية المعدلة – Notch, الطاحونة, أو حفر فتحات خلوص في الثقب أو القالب حيث يحدث التداخل. لكن, تأكد دائما من أن جسم الأداة المتبقي لديه قوة كافية لتجنب التآكل المبكر أو الانحراف.
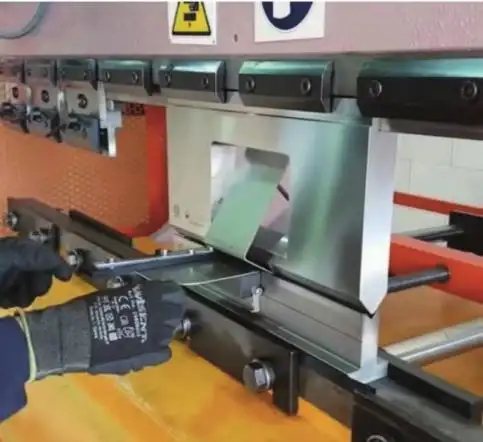
الشكل 7: القالب المعدل
حتى عندما لا تستطيع حتى ضربة عنق الإوزة تجاوز الجزء, توصي JS RAGOS بتشكيل خط القياس أو ثني الأخدود على شكل V (ويسمى أيضا "التوجيه قبل الانحناء").
كيف يمنع ثني الأخدود V تصادم الأدوات
يشير انحناء الأخدود على شكل V إلى تشغيل أخدود V في مواقع الانحناء المحددة للصفائح المعدنية التي يتم ثنيها لاحقا إلى الشكل المطلوب باستخدام فرامل الضغط. يمكن تلخيص السمات المميزة لعملية ثني الأخدود V في ثلاثة جوانب.
1)خصائص عملية ثني الأخدود V
يؤدي انحناء الأخدود على شكل V إلى نصف قطر حافة صغير ولا توجد علامات انحناء على قطعة العمل.
وفقا لنظريات ثني الصفائح المعدنية, نصف قطر الانحناء عند حافة قطعة العمل المعدنية يعتمد على سمك الصفيحة المعدنية. يتطلب انحناء الأخدود على شكل V تشغيل أخدود من شكل معين في موقع الانحناء. هذه العملية بطبيعتها إزالة السماكة وزيادة حافة منطقة الانحناء. يتطلب الانحناء بالأخدود V أيضا قوة انحناء أقل بسبب انخفاض سمك منطقة الانحناء. لأن قوة الانحناء لا تؤثر على قطعة العمل بالكامل, لا تظهر علامات انحناء على قطعة العمل حتى على الأسطح الزخرفية. الاضافه الي ذلك, تتطلب عملية ثني الأخدود على شكل V قوة أقل, وبالتالي, مما يلغي احتمال وجود انبعاجات على الأسطح الزخرفية.
تنطبق هذه العملية بشكل خاص على التشطيبات الزخرفية للأعمال المعدنية الفاخرة في الفنادق, البنوك, المراكز التجارية, المطارات ومواقع مميزة أخرى.
2)تقليل حمولة المعدات لعمليات الانحناء
في سياق ثني صفائح المعادن, قوة الانحناء والحمولة المرتبطة بعملية الانحناء مرتبطة مباشرة بسماكة الصفيحة. السماكة الأعلى للصفائح تؤدي إلى الحاجة إلى قوة انحناء أعلى ووزن أعلى من آلة الثني.
مع إدخال أخدود V قبل عملية الانحناء, يتم تقليل سمك الورقة بشكل كبير. هذا التخفيض, وبدورها, يؤدي ذلك إلى قوة انحناء أقل للعملية ويسمح بانحناء صفائح أكثر سمكا على فرامل الضغط ذات حمولة أقل.
تؤدي هذه الطريقة إلى تقليل تكلفة آلات فرامل الضغط, انخفاض تكاليف الطاقة, وتوفير في مساحة الإنتاج.
3)ثني قطع العمل المعقدة والتلاعب بالسبرينغباك
كما هو موضح في الشكل 2, لا يمكن تشكيل قطعة العمل باستخدام تقنيات الانحناء العادية على فرامل الضغط القياسية. لكن, من الممكن تشكيل قطعة العمل أولا عن طريق تشغيل الأخاديد على شكل V على قطعة العمل, تليها الانحناء اليدوي.
علاوة على ذلك, يمكن التأثير والتحكم في قوة الزنبرك والزاوية بواسطة سمك الورقة بعد قطع الأخدود على شكل V. إذا كان السماكة بعد الحفر على شكل V حوالي 0.3 مم, ثم تصبح زاوية الزنبرك ضئيلة ويتم إلغاء الزنبرك تقريبا.
خط النتيجة / V-طريقة الأخدود:
• الضغط على انبعاج ضحل (عمق الأخدود على شكل V≈ 80٪ × سمك الورقة) على طول خط الانحناء.
• يسمح الأخدود ببعض الانحناء المسبق (مثلا., إلى 135° بدلا من 90°), تجنب تصادم الأدوات في الخطوات التالية.
• أخيرا, تسطيح إلى 90°.
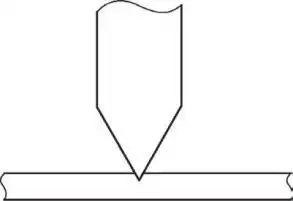
الشكل 8: عملية ضغط الأسلاك
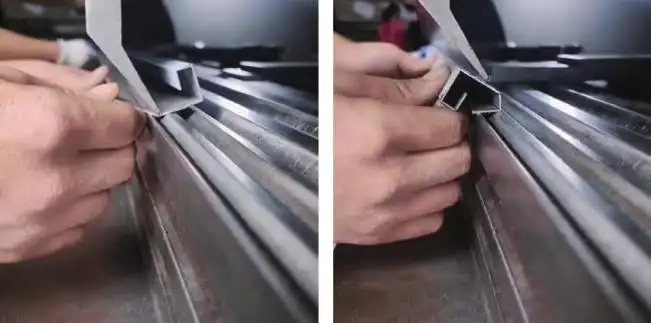
a) الحفر والثني المسبق ب) العزف, الانحناء, وتصحيح
Figure 9: العزف والانحناء
الحذر: الأخاديد العميقة قد تقلل من القوة أو تسبب التشقق — تقييم كل تطبيق. يمكن ل JS RAGOS إجراء اختبارات جدوى لموادك وسمك محدد.
3.2 تصميم تسلسل انحناء ذكي
تحسين تسلسل الانحناء غالبا ما يكون الطريقة الأكثر فعالية من حيث التكلفة لإزالة التداخل في أجزاء الصفائح المعدنية المعقدة. في كثير من الحالات, يمكن لتسلسل الانحناء الذكي أن يلغي الحاجة إلى أدوات مخصصة باهظة الثمن، وفي الوقت نفسه يحسن كفاءة الإنتاج.
بالنسبة ل Z-مثال على الانحناء:
بدلا من ثني كلتا الساقين إلى 90° مباشرة:
• قم بثني الساق الأولى مسبقا إلى حوالي 135°.
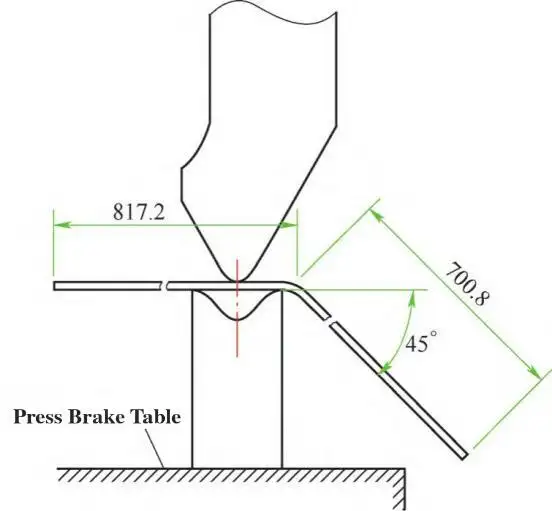
الشكل 10: مخطط ما قبل الانحناء
• انحني الجولة الثانية بالكامل إلى 90°.
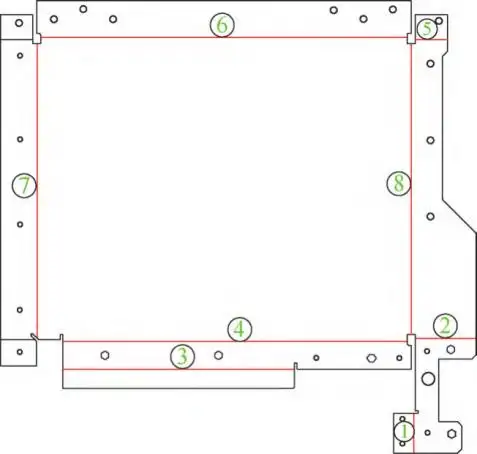
الشكل 11: تسلسل الانحناء
• العودة إلى المرحلة الأولى وإنهاؤها بزاوية 90°.
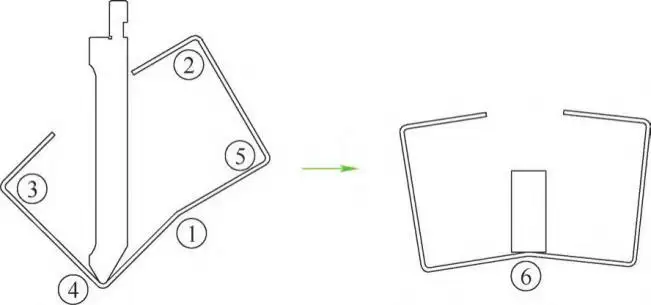
الشكل 12: عملية الانحناء المسبق
ل مركب, متعدد-أجزاء الانحناء:
• استخدم الاستدلال العكسي – حدد المنعطف الأخير أولا, ثم ابدأ بالعكس. هذا يضمن أن الشوفات الحرجة (وهي الأصعب في الوصول إليها) هي مثنية في النهاية, تجنب التدخل في اللكمة.
ما قبل-الانحناء كعملية تضحية:
إضافة انحناء عكسي مؤقت (زاوية صغيرة) حيث يتوقع التداخل. بعد إكمال المنعطفات الرئيسية, يتم تصحيح الانحناء المؤقت أو إزالته.
يساعد JS RAGOS العملاء على محاكاة تسلسلات الانحناء باستخدام CAD/CAM والمعرفة المختبرة ميدانيا — مما يوفر أسابيع من التجربة والخطأ.
3.3 اختيار معدات الانحناء المناسبة
ليست كل فرامل الضغط متساوية. نوعان رئيسيان:
• التشكيل (رام القاعي) المكابس – مناسبة للصفائح الرقيقة; يتحرك اللكمة للأعلى من الأسفل.
• التشكيل المنخفض (توب-رام) الضغط – تتحرك الضربة للأسفل; أفضل للألواح السميكة وقطع العمل الكبيرة.
المعلمات الرئيسية للآلة التي تؤثر على التداخل:
• الارتفاع المفتوح & الشوط – مساحة غير كافية لمسافة طويلة على الحواف الطويلة.
• عرض السرير – الأسرة العريضة يمكن أن تحجب الأجزاء التي تمتد تحت القالب.
• نطاق السير بالمقياس الخلفي & التخطيط – قد يتعارض مع أجزاء طويلة أو غير متماثلة.
تشغل JS RAGOS مجموعة من مكابح الضغط CNC الحديثة (بما في ذلك نماذج مزودة ببرمجيات متقدمة لتجنب التداخل) ويمكنه تقديم النصائح حول اختيار الجهاز لعائلة الأجزاء الخاصة بك.
3.4 التصميم مخصص / غير-الأدوات القياسية
بالنسبة للهندسات المعقدة للغاية, الأدوات الجاهزة لن تكون كافية. تصمم وتصنع JS RAGOS أدوات ثني مخصصة غير قياسية, بما في ذلك:
• قوالب على شكل قطعة واحدة (مثلا., ضربات متحركة, الأشكال المصممة حسب نصف القطر)
• التجميعات المعيارية (أدوات الحركة متعددة المكونات التي "تتمدد" أو "تنهار" أثناء السكتة)
تتطلب الأدوات المخصصة تحليلا دقيقا لهندسة الأجزاء, المادة, حجم الدفعة, والتكلفة. توفر JS RAGOS خدمة شاملة من البداية إلى النهاية: دراسة الجدوى → التصميم ثلاثي الأبعاد → تجربة → الإنتاج الداخلي.
3.5 تحسين تصميم الأجزاء من أجل قابلية الانحناء
أحيانا يكون الحل الأفضل هو تعديل تصميم المنتج دون التأثير على وظيفته أو أبعاده.
حالة حقيقية من JS RAGOS (غطاء مصباح القاطرة):
كان التصميم الأصلي يحتوي على شافتين بزاوية حادة وخط لحام منفصل. بعد التحليل, قمنا بتبديل درزة اللحام وحافة واحدة:
• أصبحت الحافة الحادة سابقا منحنية مستقيمة (سهل التشكيل).
• أصبحت الحافة الأصلية لحام لحام (تم تقصيره بنسبة 45٪).
النتائج:
• لا يوجد تداخل في الانحناء.
• تقليل طول اللحام بنسبة 55٪ → تكلفة أقل, معدل نقل أعلى.
• لا حاجة لأدوات خاصة.
JS RAGOS تقدم DFM (التصميم من أجل قابلية التصنيع) مراجعات في مرحلة النماذج الأولية المبكرة لاستغلال مثل هذه الفرص.
4. الملخص & لماذا تختار JS RAGOS
التداخل في ثني الصفائح المعدنية أمر لا مفر منه مع تعقيد الأجزاء, لكنها لا يمكن حلها أبدا. المفتاح هو الدمج:
• اختيار الأدوات بشكل صحيح (المعيار, تم تعديله, أو العرف)
• تسلسل انحناء مخطط له جيدا (ما قبل الانحناءات, المنطق العكسي)
• الوعي بقيود الآلة (واختيار المعدات المناسبة)
• تحسين التصميم (تغيير الميزات التي تسبب التداخل الذاتي)
كمصنع مخصص, JS RAGOS لا يكتفي بكتابة الحلول — بل نطبقها يوميا على أرضية متجرنا.
يتطلب منع تداخل انحناء الصفائح المعدنية التركيبة الصحيحة للأدوات, تحسين تسلسل الانحناء, وقدرة التحكم على الانحناء.
سواء كنت بحاجة إلى لكمات على شكل رقبة الإوزة, الأدوات المخصصة, أو حلول فرامل مكبس CNC كاملة, يمكن ل JS RAGOS أن يساعد في تحسين جودة الانحناء وكفاءة الإنتاج.
تواصل مع JS RAGOS للحصول على مراجعة مجانية لجزءك أو رسمك. سنساعدك في تحليل التداخل المحتمل للانحناء واكتشاف أفضل حلول الانحناء قبل الإنتاج.
الأسئلة الشائعة
س1: لماذا يحدث تداخل الانحناء?
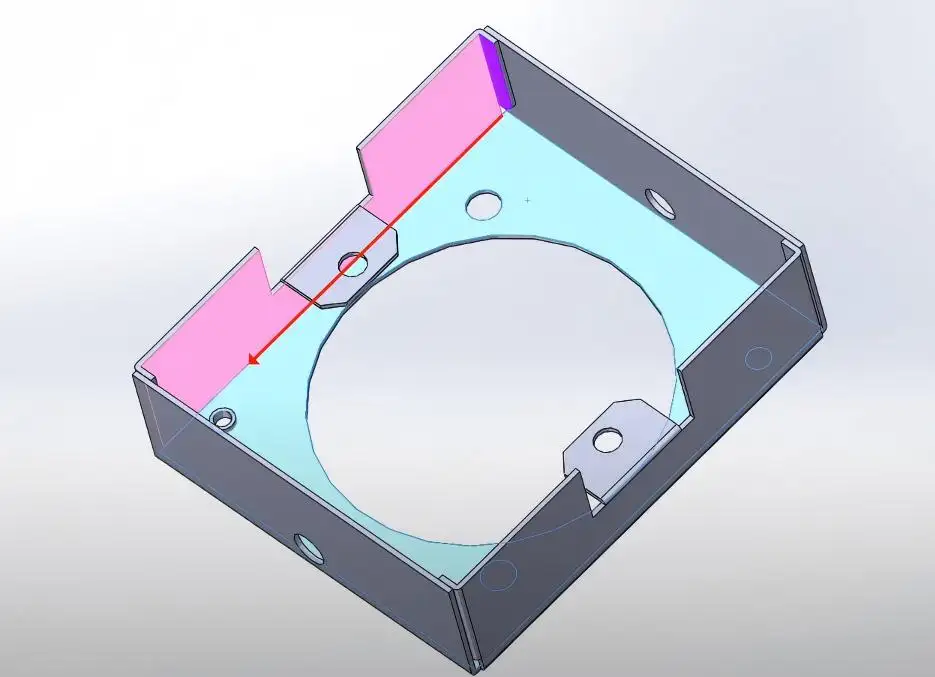
غالبا ما تكون عملية ثني الصفائح المعدنية, حدوث التداخل في الحواف الصغيرة والألسنة يمكن أن يؤثر على جودة قطعة العمل. هذا يزيد من العيوب, إعادة العمل, يقلل من كفاءة الإنتاج, وتزيد التكاليف.
للحلول الميدانية, يمكن حل مشكلة التداخل هذه عن طريق اختيار وتغيير أداة الانحناء إلى ملف تعريف أداة مختلف, مما يساعد في تحقيق عملية الثني المطلوبة.
يمكن أن تظهر التداخل على الألواح الصغيرة من المكونات المنحنية, وهو موضح في الصورة أدناه.
س2: كيف تمنع تداخل فرامل الضغط?
من بنية قطعة العمل, يمكن اختيار ملفات تعريف مختلفة لأدوات الثني. يمكنك أيضا التواصل مع JS Ragos. فريقنا يمكنه مراجعة رسم القطع الخاص بك واقتراح ملف تعريف للثني.
س3: هل يمكن للكمات عنق الإوزة القضاء على التداخل?
مثل الأدوات الأخرى, يمكن أن تساعد لكمات عنق الإوزة في حل مشاكل التداخل في الانحناء, لكن, ولها أيضا حدودها. لا يوجد ملف تعريف أداة يمكن أن يكون حلا لجميع مشاكل الانحناء.
س4: ما هو تسلسل الانحناء الأمثل لأجزاء الصفائح المعدنية المعقدة?
النظر في تطور تقنية فرامل الضغط, يمكننا رؤية التطور من فرامل NC press إلى فرامل CNC Press. أكثر فرامل الضغط الحديثة CNC تقدما لديها قدرة المحاكاة ثنائية وثلاثية الأبعاد, كما تتوفر أيضا البرامج المقابلة للتخطيط والبرمجة.
عند العمل مع مورد فرامل الضغط لتحديد فرامل الضغط, يجب عليك التحقق مما إذا كانت هذه الوظائف متاحة. يتيح ذلك لوحدة التحكم CNC توليد تسلسل انحناء محسن تلقائيا لكل استيراد لملف DXF أو STEP ثنائي الأبعاد أو ثلاثي الأبعاد.
س5: متى تكون الأدوات المخصصة ضرورية?
كما هو موضح في الشكل, عندما لا يوفر الثقب الصغير الفراغ اللازم, يجب استخدام ثقب عنق الإوزة أكبر لتحقيق المساحة المطلوبة.