

كيفية حساب حمولة الضغط على الفرامل لفولاذ 10 مم (الطريقة البسيطة)
توقف عن التخمين في إعدادات جهازك والمخاطرة بتشقق شريحة أو توقف الرام. عندما تعمل بفولاذ 10 مم, تدخل منطقة صعبة حيث يختفي هامش الخطأ. هذا الدليل يعطيك الحسابات الدقيقة والخطوات المهنية للحصول على انحناء مثالي في كل مرة.
كيف تحسب حمولة فرامل الضغط لفولاذ 10 مم?
لحساب حمولة فرامل الضغط لفولاذ 10 مم, استخدم الصيغة $P = (650 ضرب S^2 مضروبة L) / V$. بالنسبة للفولاذ الطري بقطر 10 مم, عادة تختار فتحة V من 80 مم إلى 100 مم. مع قالب V-die بعيار 80 مم, تحتاج إلى حوالي 82 طنا من القوة لكل متر من الطول. تحقق دائما من مخطط سعة جهازك قبل تدوير الرام.
الصيغة القياسية لقوة الانحناء الهوائي
تعتمد معظم المتاجر على صيغة مثبتة لتحكم الهواء. تحتاج إلى معرفة سمك المادة ($S$), طول الانحناء ($L$), وفتحة قالب V ($V$).
للصلب الطري بقوة شد 450 دولارنص{ N/مم}^$2, الصيغة تبدو هكذا:
$$P = frac{650 ضرب S^2 مضروبة L}{V}$$
في هذه المعادلة, $P$ هي القوة بالكيلونيوتن ($10نص{ kN} approx 1text{ لهجه}$). إذا ثنيت فولاذ 10 مم فوق قالب V بقطر 80 مم لمسافة متر واحد:
- تربيع السماكة: $10 ضرب 10 = 100$.
- اضرب في 650: $100 مضروبة في 650 = 65,000$.
- قسم على فتحة V (80): 65 دولار,000 / 80 = 812.5text{ kN}$.
- تحويل إلى أطنان: 81.25 طن لكل متر.
لماذا اختيار V-Die هو قرارك الأهم
لا يمكنك اختيار قالب V عشوائيا عندما تصل إلى علامة 10 ملم. القاعدة العامة للفولاذ بهذا السماكة هي فتحة V بسمك 8 إلى 10 أضعاف. فتحة V أصغر تجعل الانحناء أكثر إحكاما لكنها تزيد من الحمولة المطلوبة. فتحة V أكبر تجعل الانحناء أسهل على الجهاز لكنها تزيد من نصف القطر الداخلي.
إذا اخترت قالب V بقطر 60 مم للفولاذ 10 مم, ترتفع متطلبات الحمولة إلى أكثر من 108 طن لكل متر. يمكن أن يتجاوز هذا بسهولة حد المعيار فرامل ضغط 4000 مم إذا ثنيت الأوراق بطول كامل. دائما استهدف توازن حمولة البداية لحماية أدواتك.
تأثير نوع المادة على حسابك
الفولاذ الطري هو الأساس, لكن الفولاذ المقاوم للصدأ يغير الحسابات. الفولاذ المقاوم للصدأ أكثر صلابة ويتطلب حوالي 50٪ ضغط إضافي. إذا كان مشروع 10 مم الخاص بك يستخدم 304 ستانلس ستانلس, يجب عليك ضرب الحمولة النهائية في 1.5.
| نوع المادة | المضاعف | حمولة 10 ملم (80مم V) |
| الفولاذ المعتدل | 1.0 | 82 طن/م |
| ألمنيوم | 0.5 | 41 طن/م |
| الفولاذ المقاوم للصدأ | 1.5 | 123 طن/م |
كيف يؤثر سمك الفولاذ 10 مم على تآكل الأدوات?
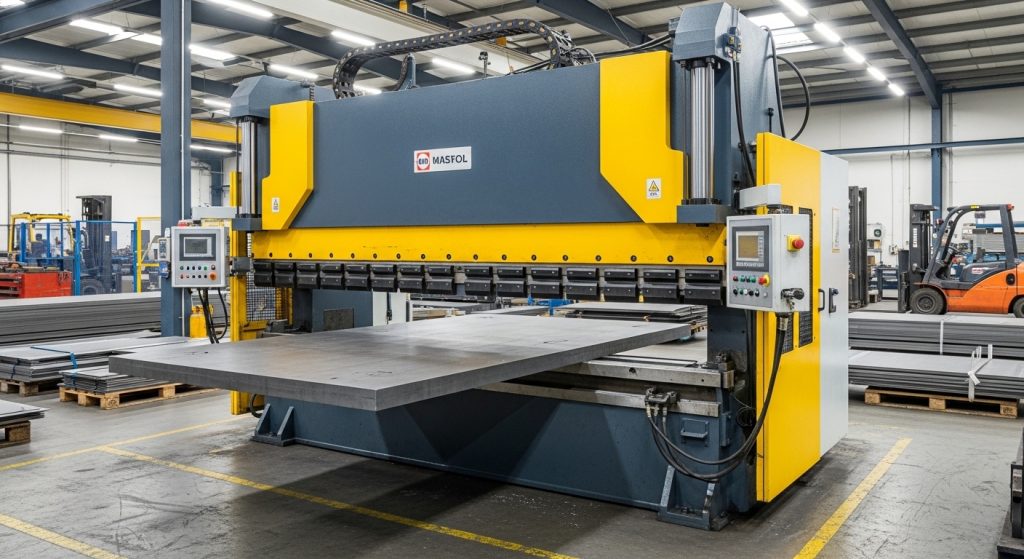
ثني الفولاذ بسمك 10 مم يخلق احتكاكا هائلا عند "الأكتاف" من V-die الخاص بك. هذا السمك يجبر المادة على السحب عبر حواف القالب تحت ضغط عال. يجب استخدام أدوات مقواة وتزييت مناسب لمنع تآكل الفولاذ أو "الالتقاط" على وشك الانهيار.
اختيار فرامل الضغط اليمنى للصفيحة الثقيلة
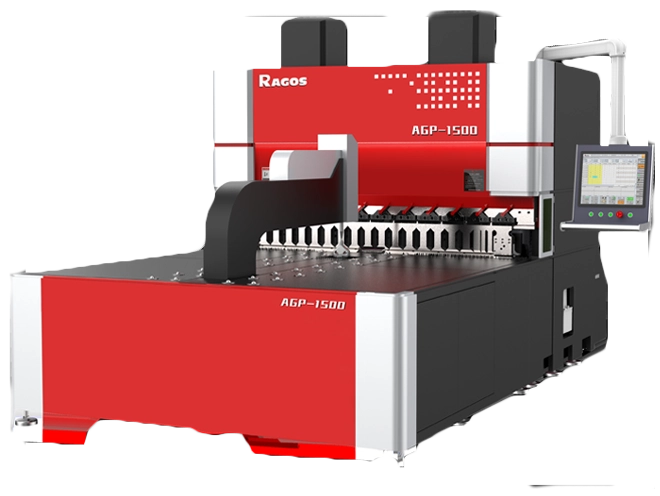
عندما يتعلق عملك اليومي ثني الصفائح بحجم 10 مم, تحتاج إلى آلة مصممة للسلامة الهيكلية. قد تنثني الآلة الخفيفة تحت ضغط 80 طنا, مما يؤدي إلى "على شكل قارب" ينحني حيث الوسط ليس واضحا مثل الأطراف.
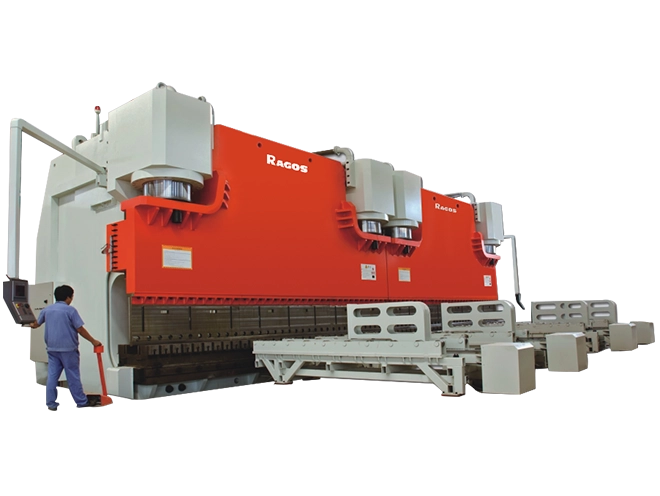
للحصول على نتائج متسقة على صفيحة 10 مم, a فرامل الضغط الثقيلة مع نظام التوج أمر حيوي. نظام التتويج يعوض الانحراف الطبيعي للسرير, تأكد من أن انحناء 10 مم يكون 90 درجة من طرف إلى آخر.
حساب الطول مقابل الطول. السعة
لا تنس أن الحمولة تتراكم. إذا كنت سعة فرامل الضغط وزنها 200 طن وتقوم بثني قطعة فولاذية بطول 3 أمتار من 10 مم, أنت في ورطة. بوزن 82 طنا لكل متر, يتطلب منعطف 3 أمتار 246 طنا. ستحتاج إما إلى زيادة فتحة V إلى 100 مم أو البحث عن جهاز أكبر.
تجنب "عملية السك" فخ على صفيحة 10 مم
نادرا ما يجب أن تفعل ذلك "عملة معدنية" فولاذ 10 مم. عملية السك تتضمن إدخال الضربة في القاع بقوة كافية لدق المعدن. للوحة 10 مم, يمكن أن تكون حناتج العملات أعلى بخمس إلى عشرة مرات من ثني الهواء. معظم الآلات والقوالب القياسية ستنفجر أو تتشوه قبل أن تحقق الانحناء المعروف على صفيحة 10 مم. التزم بالتحكم بالهواء لأي شيء يزيد عن 3 مم.
كيف يتغير نصف قطر الانحناء الداخلي مع الحمولة?
نصف القطر الداخلي ($Ri$) انحناءك مرتبط مباشرة بفتحة قالب V التي تختارها. في التحكم بالهواء, ال $Ri$ يعادل تقريبا سدس فتحة V ($V/6$). بالنسبة لفولاذ 10 مم على قالب V بقطر 80 مم, نصف القطر الداخلي سيكون حوالي 13.3 مم. إذا قللت الحمولة باستخدام قالب V بقطر 100 مم, نصف القطر لديك يزداد إلى حوالي 16.6 مم.
حساب الحد الأدنى لطول الحافة
لا يمكنك ثني شفة 20 مم على فولاذ 10 مم باستخدام قالب V 80 مم. القطعة ستسقط ببساطة في الحفرة. الحد الأدنى لطول الحافة ($b$) عادة ما يتم حسابها ك $0.7 مضروبة في V$. لقالب V-die بمقياس 80 مم, يجب أن يكون طول الحافة على الأقل 56 مم لتبقى ثابتة أثناء الانحناء.
لماذا تختلف قوة الشد حسب الدفعة
ليس كل فولاذ 10 مم متساويا. غالبا ما تحتوي ألواح الفولاذ على نسبة كربون أعلى أو تقسى بالعمل من خلال عملية الدرفلة. إذا كان لوحك هو "الرول الساخن" ضد "مدحرجة باردة," تغيرات المقاومة. دائما حافظ على هامش أمان لا يقل عن 20٪ بين الحمولة المحسوبة والحد الأقصى لجهازك.
كيفية ضبط فرامل الضغط على فولاذ 10 مم?
إعداد لوحة 10 مم يتطلب فحص محاذاة الأداة مرتين قبل الضربة الأولى. لأن القوى عالية جدا, أي انحراف بسيط في المحاذاة قد يتلف الرام أو يخرج عداد الخلفية عن المعايرة. ابدأ بقطعة اختبار من نفس دفعة المادة للتحقق من الزوايا.
فحص أدواتك بحثا عن كسور إجهاد
قبل أن تطبق 80 طنا من الضغط, افحص الضربة والموت بحثا عن شقوق صغيرة. الانحناء عالي الحمل على فولاذ 10 مم يمكن أن يسبب "الإرهاق" في المعدن مع مرور الوقت. ابحث عن تشققات على حواف V أو أي فطر متصاعد على رأس الضربة.
استخدام التزييت المناسب للانحناءات الثقيلة
زيت الثني القوي يقلل من القوة اللازمة لإدخال المادة إلى داخل القالب. هذا يقلل من الحمولة الفعلية قليلا ويطيل عمر قالب V الخاص بك. ضع طبقة سميكة من الشحم أو طبقة ثني متخصصة على الحواف العلوية للقالب.
إدارة سبرينغباك في فولاذ 10 مم
الربيعية (Springback) هي ميل المعدن إلى "فك الانحناء" بعد فترة قصيرة من تحرير الضغط. بالنسبة للفولاذ الطري بقطر 10 مم, عادة ما تشعر بدرجة إلى درجتين من الارتداد. يجب أن تنحني أكثر من اللازم لتصل إلى حوالي 91 أو 92 درجة لتحقيق زاوية نهائية تبلغ 90 درجة.
الحسابات المتقدمة للمشاريع عالية الدقة
بينما الصيغة الأساسية تعمل مع 90٪ من الوظائف, الهندسة الدقيقة تتطلب النظر في "عامل K" وقوة الشد المحددة لدفعتك. إذا كنت تصنع مكونات لقطاعات الطيران أو الدفاع, يجب أن تأخذ في الاعتبار طريقة تصرف حبيبات الفولاذ بحجم 10 مم تحت الضغط الشديد.
دور توجيه الحبوب في متطلبات الحمولة
عندما يتم دحرجة الفولاذ في المصنع, يطور اتجاه الحبوب. الانحناء "مع الحبيبات" أسهل ويتطلب حمولة أقل قليلا, لكن المعدن أكثر عرضة للتشقق في الجزء الخارجي من الانحناء. الانحناء "عبر اتجاه الخطوط" (عمودي) يتطلب حوالي 5٪ إلى 10٪ حمولة إضافية لكنه ينتج عنه قوة أكبر بكثير, انحناء أكثر متانة. لألواح هيكلية 10 مم, حاول دائما الانحناء عبر الألياف لتجنب الفشل الهيكلي.
تعديلات قوة الشد للسبائك عالية القوة
إذا كنت تعمل مع هاردوكس أو فولاذ مقاوم للتآكل عالي القوة بسماكة 10 مم, النسخة القياسية 450 دولارنص{ N/مم}^2$ المضاعف لم يعد ينطبق. بعض هذه المواد لها قوة شد تتجاوز 1000 دولارنص{ N/مم}^$2.
لتعديل الصيغة لهذه المواد:
$$P_{adj} = P مرات frac{text{قوة الشد الفعلية}}{450}$$
إذا كان فولاذ 10 مم لديك له قوة شد 700 دولارنص{ N/مم}^$2, الحمولة لكل متر سترتفع من 82 طنا إلى ما يقرب من 128 طنا. عدم أخذ هذا في الاعتبار هو السبب الرئيسي للضربات المتقطعة في الورش الثقيلة.
فهم "ضغط الشوكة" في بوتوم بيندينغ
بينما يركز هذا الدليل على التحكم في الهواء, بعض المشغلين أحيانا "الأسفل" صفيحة 10 مم لتحقيق تكرار أفضل. انتبه: في اللحظة التي يلامس فيها الثقب المادة والقالب في أسفل الضربة, الحمولة لا تزداد فقط—بل ترتفع بشكل حاد.
في سيناريو القاع, الضغط المطلوب يمكن أن يتضاعف بسهولة ثلاث أو أربع مرات. هذا يعني أن انحناء الهواء الذي يزن 82 طنا يتطلب فجأة 250 إلى 320 طنا. معظم سعة فرامل الضغط تعتمد التصنيفات على حدود انحناء الهواء. وضع قاعدة 10 مم هو أسرع طريقة لتشويه قاعدة جهازك بشكل دائم.
اختيار الآلة وسلامة الهيكل
لا يمكنك إنتاج انحناءات عالية الجودة بحجم 10 مم على جهاز "يتثاءب." يحدث تثاؤب الآلة عندما يتمدد إطار C لفرامل الضغط تحت وزن عالي. هذا الانحراف يسبب اختلاف الزاوية عند أطراف السرير عن الزاوية في المركز.
أهمية أنظمة التتويج الهيدروليكي
على فرامل ضغط 4000 مم, مركز السرير سينحرف طبيعيا للأسفل عند تطبيق 300 طن على طول 4 أمتار. تستخدم آلة عالية الجودة "تتويج" نظام — إما أسطوانات هيدروليكية في العارضة السفلية أو نظام إسفين ميكانيكي — لدفع هذا الانحراف للخلف.
بدون تتويج, الجزء الفولاذي عيار 10 مم سيكون له "الزورق" التأثير, حيث زاوية الانحناء هي 90 درجة في الأطراف ولكن ربما فقط 87 درجة في المنتصف. للصفائح الثقيلة, التوج النشط ليس رفاهية; إنه أمر ضروري لاجتياز الفحص.
السرعة ووقت التوقف للصفيحة الثقيلة
عند ثني فولاذ 10 مم, الأبطأ أفضل. استخدام سرعة اقتراب عالية لا بأس به, لكن الحقيقة "سرعة الضغط" يجب أن تبقى منخفضة — عادة حوالي 8 إلى 10 مم في الثانية. هذا يسمح للجزيئات في الفولاذ بإعادة تموضع دون توليد حرارة زائدة أو كسور مجهرية.
الاضافه الي ذلك, الإعداد أ "وقت التوقف" (الحفاظ على الضغط من 0.5 إلى 1.0 ثوان في نهاية الضربة) يساعد في تحييد الارتداد النابض. هذا التوقف القصير يسمح للمادة ب "مجموعة" إلى شكلها الجديد, يوفر تكرارا أعلى بكثير عبر فترة الإنتاج.
بروتوكولات السلامة لعمليات الحمولة الثقيلة
إدارة 100 طن من القوة أمر خطير بطبيعتها. خارج الحدود الميكانيكية للفولاذ, يجب أن تأخذ في الاعتبار سلامة المشغل والبيئة.
الإدارة "ويب-أب" على الألواح الكبيرة
عندما تثني صفيحة طويلة من الفولاذ بحجم 10 مم, الجزء من اللوح البارز من الجهاز سيخرج "whip up" بسرعة مع تقدم الانحناء. لأن فولاذ 10 ملم ثقيل, هذه الحملة السريعة تحظى بزخم كبير.
- استخدم دعامات الورقة: تعد دعامات الصفائح الهيدروليكية الكبيرة التي تتحرك بتزامن مع الانحناء ضروريا لمنع انحناء اللوح تحت وزنها أو إصابة المشغل.
- تحديد موقع المشغل: تأكد من وقوف المشغل بجانب "منطقة التأرجح" من اللوحة.
- التحكم في السرعة: قم بتقليل سرعة الانحناء لجعل حركة السوط أب أكثر قابلية للتنبؤ.
سلامة الأدوات و "تحميل النقاط"
لا تستخدم أبدا ضربة ضيقة في مهمة عالية الوزن. إذا استخدمت حادة, ثقب ضيق لدفع فولاذ 10 مم إلى قالب 80 مم, أنت تركز كل تلك القوة في مساحة صغيرة جدا. هذا ما يسمى "تحميل النقاط," ويمكن أن يسبب اللكمة إلى "أنت" أو حتى تتحطم تحت الضغط. للوحة 10 مم, استخدم ثقبا بنصف قطر لا يقل عن 3 مم إلى 6 مم لتوزيع الحمل بشكل فعال.
استكشاف مشاكل انحناء 10 مم الشائعة
المشكلة: زاوية الانحناء غير متسقة
- تحقق من المادة: سمك اللوحة يمكن أن يختلف حسب /- 00.5 مم عبر ورقة واحدة. لوحة 10.5 مم ستنحني بشكل مختلف عن لوحة 10.0لوحة مم.
- فحص النرد: تأكد من أن القالب نظيف. قطعة صغيرة من القشرة أو الخبث المحبوسة في فتحة V يمكن أن تغير زاوية الانحناء بدرجة كاملة.
المشكلة: تشقق في خارج المنعطف
- زيادة فتحة V: انحناءك حاد جدا. قم بالتبديل من 80 مم V إلى 100 مم أو 120mm V لزيادة نصف قطر الداخل.
- تحقق من نصف القطر: استخدم ثقب ذو نصف قطر رأس أكبر لتقليل الإجهاد على الألياف الخارجية للفولاذ.
- سخن المادة: إذا كان الفولاذ باردا جدا (الجلوس في متجر بارد طوال الليل), تصبح هشة. دعه يصل إلى درجة حرارة الغرفة قبل الانحناء.
المشكلة: الآلة "إلى النهاية" أو الكوابل
- الوصول إلى حد الحمولة: من المحتمل أن حساباتك كانت مبنية على الفولاذ الطري, لكن المادة في الواقع سبيكة أكثر صلابة.
- V-Die غير صحيح: أنت تحاول ثني فولاذ 10 مم في قالب صغير جدا. تحقق من موقفك حمولة البداية المتطلبات مرة أخرى.
الفحص النهائي: قبل أن تعيد تشغيل الجهاز
- تحقق من المادة: هل هو بالتأكيد فولاذ طلي؟, أم أنها سبيكة عالية القوة?
- تحقق من فتحة V: هل تستخدم على الأقل 80 مم V لسمك 10 مم?
- حساب إجمالي الحمولة: اضرب الحمولة لكل متر في إجمالي طول الجزء.
- فحص الجهاز: هل هو سعة فرامل الضغط يكفي لهذا العمل تحديدا?
- ضع التتويج: عدل تعويض السرير لضمان انحناء مستقيم عبر الطول بأكمله.
ثني فولاذ 10 مم هو مهمة هندسية, ليست مجرد مهمة يدوية. باستخدام الصيغ ونصائح الإعداد المقدمة, تحمي جهازك وتنتج مكونات هيكلية عالية الجودة في كل مرة.